הסבר מפורט על קווי ייצור חכמים
קווי ייצור אוטומטיים מפותחים בהדרגה על בסיס פסי ייצור. הם מערכת ייצור המחברת בין קבוצה של מכונות CNC וציוד עזר על פי רצף התהליך דרך מערכת שינוע החומר ומערכת הבקרה, ומשלימה אוטומטית את כל תהליך ייצור המוצר או חלק ממנו. בכל קו הייצור האוטומטי, ההרכב הספציפי שלו כולל סך של 13 חלקים, הכוללים בעיקר אתרים פונקציונליים שונים, מודולים פונקציונליים שונים, חיישנים, שסתומי סולנואיד וממשקי יבוא ויצוא. ביניהם, האתרים הפונקציונליים כוללים בעיקר תחנות חומר, תחנות עיבוד, תחנות הרכבה וטיפול ותחנות מיון מוצרים מוגמרים; בין מודולים שונים, ישנם בסך הכל 5 סוגים, כלומר מודול ממיר תדרים, מודול כוח, מודול PLC ומודול לחצנים, ומודול הנעת מנוע. על בסיס שילוב חלקים אלה, קווי ייצור אוטומטיים יכולים לא רק להשיג טעינה ופריקה ועיבוד, אלא גם הרכבה מלאה, מיון והעברת תוכן קשור.
כמוצרי מכונה בודדת, מחרטות ומרכזי מפנה חכמות יכולים לעמוד בייצור וייצור של חלקים קטנים ופשוטים כלליים. עם זאת, עם השינוי והשדרוג של מצבי ייצור תעשייתיים לאוטומציה וגמישות, פעולות קו הייצור המסורתיות אינן יכולות עוד לעמוד בדרישות הייצור הקיימות של דיוק גבוה, יעילות גבוהה וגמישות גבוהה. לכן, התפתחו קווי ייצור חכמים המבוססים על רובוטים חכמים, מחרטות חכמות ומרכזי סיבוב חכמים, זה יהפוך לכיוון הפיתוח העיקרי של אוטומציה של ייצור. קו הייצור החריטה החכמה כולל ציוד כגון בקרת קו ייצור, בדיקת איכות, טיפול ברובוטים, מכונות עיבוד שבבי, קווי הובלה לוגיסטיים, ניהול ייצור ואחסנה של מוצרים מוגמרים. כל ציוד הוא מרכיב חשוב בקו הייצור החריגי של החריטה. באמצעות שילוב מערכות נוסף, קווי ייצור חכמים מרובים יוכלו ליצור סדנאות דיגיטליות ומפעלים דיגיטליים, ולהשיג אוטומציה ומודיעין של המפעל כולו.
1 פריסה כוללת של קווי ייצור חכמים
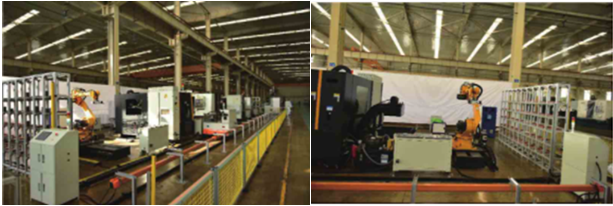
איור 1 מציג קו ייצור חריטה חכם טיפוסי, אשר משלים בעיקר את העיבוד והייצור האוטומטי המעורב של חלקים ממוצר גס ועד למוצרים מוגמרים. קו הייצור בחרטות מורכב ממערכת בקרת קו ייצור, יחידת זיהוי מקוונת, יחידת רובוט תעשייתי, יחידת מכונות עיבוד, יחידת אחסון חומרי גלם, יחידת אחסון מוצרים מוגמרים ויחידה לוגיסטית לרכב RGV. ציוד העיבוד מאמץ את הכלי החכם מסדרת CK המיוצר על ידי Shaanxi Baoji Machine Tool Group Co., Ltd., המצויד במערכת ה-CNC החכמה Baoji B80.

איור 1 קו ייצור של פנייה חכמה [1]
1) מערכת בקרה ראשית ויחידת זיהוי
איור 2 מציג מערכת בקרה טיפוסית שתוכננה על ידי Shaanxi Baoji Machine Tool Group Co., Ltd., המורכבת ממסופים פנימיים ומטרמינלים באתר. הטרמינל המקורה מצויד במספר תצוגות ומאגרי מידע, האחראים על קליטת ביג דאטה בייצור וייצור המשודרים מכל סדנת הייצור. הצגים משמשים להצגת סטטוסים שונים באתר סדנת המשתמש, לרבות מצב תפעול הציוד, מצב עיבוד חלקים, מצב לוגיסטי, מצב כוח אדם ומידע סביבתי כגון טמפרטורה ולחות באתר סדנת המשתמש. אנשי הנהלה בכירים יכולים לגשת בקלות למסוף המקורה באופן חזותי וברור לתנאים השונים באתר. בסדנת הייצור של המשתמש, מסופים באתר מצוידים לשלוט על התפעול באתר של כל קו הייצור, השלמת איסוף, ניתוח, ניהול מקומי ומרחוק של נתונים בסיסיים של ציוד, הדמיית מידע דינמית ופעולות נוספות. הטרמינל באתר מצויד בתצוגה, היכולה להציג בצורה ברורה ונוחה את המצבים השונים של בית המלאכה של המשתמש, לרבות ניטור ציוד, סטטיסטיקות ייצור, סטטיסטיקת תקלות, הפצת ציוד, ניתוח אזעקות, בסיס ידע בתהליך וכו'. מסוף האתר יכול להוסיף לוחות מחוונים לניהול ייצור, להעלות ולהוריד תוכניות עיבוד, לזהות כוח אדם על ידי החלקת כרטיסים ולבצע סטטיסטיקות התקדמות וניתוח של משימות ייצור. הוא יכול לאסוף ולשדר נתונים באתר באמצעות שיטות גישה שונות כגון קווית, Wi Fi, 2G/3G/4G/5G וכו'. ניתן להעביר את הנתונים הגדולים של הייצור שנאספו למסד הנתונים של SQLServer של הטרמינל הפנימי של המשתמש דרך האינטרנט , אינטראקציה בין נתונים עם מסופים פנימיים באמצעות מחשבי מסוף.
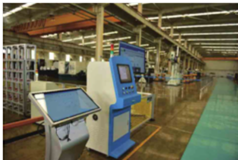
איור 2 מערכת בקרה כללית [2]
איור 3 מציג יחידת זיהוי מקוונת טיפוסית, המורכבת מרובוטים תעשייתיים, אפקטורי קצה וחיישנים מרובי מקורות. לאחר שהמערכת הלוגיסטית מעבירה את המוצרים המוגמרים למקום המיועד, הרובוט התעשייתי מעביר את כל יחידת האיתור לתחנת העבודה המיועדת, ומשתמש במצלמה חזותית לצלם, לזהות ולאתר את החלקים לבדיקה. הרובוט התעשייתי מכוון שוב את מיקומו כדי ליישר את כל יחידת הזיהוי עם החלק הנבדק.
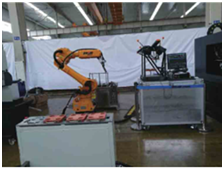
איור 3 יחידת זיהוי מקוונת
לאחר השלמת הזיהוי והמיקום, גורם הקצה אחראי לתפוס את החלקים שייבדקו. החלקים מועברים למיקום המיועד על פלטפורמת הבדיקה באמצעות רובוט תעשייתי. מחווני הדיוק של החלקים שייבדקו, כגון צמצם, עומק, עקמומיות, חספוס ושטיחות, מזוהים באופן מקוון על ידי חיישנים מרובי מקורות מצוידים מראש בפלטפורמת הבדיקה. ניתן להשתמש באלגוריתמים חכמים גם למדידה וסיווג אוטומטי של החלקים, העברת סוגים שונים של רכיבים לקווי לוגיסטיקה שונים והשלמה של פעולות סיווג חלקים אוטומטיות. יחידת האיתור יכולה להחזיר את תוצאות הזיהוי למערכת הבקרה הראשית דרך האינטרנט, והמפעיל יכול לצפות ישירות בתוצאות הזיהוי של החלקים דרך מחשב המסוף ותצוגה של מערכת הבקרה הראשית הפנימית או באתר. אם הוא עומד בדרישות הזיהוי, הוא יכול להמשיך ישירות לפעולת תחנת העבודה הבאה. אם הוא אינו עומד בדרישות, תוצג תזכורת אי התאמה על הצג, והמפעיל יקבל שיקולים והחלטות על סמך מידת אי ההתאמה של החלקים. לאחר השלמת הגילוי, אפקטור הקצה תופס את החלקים שזוהו, והרובוט התעשייתי מעביר את החלקים שזוהו למערכת הלוגיסטית, אשר לאחר מכן מעביר אותם לתחנת העבודה הבאה לעיבוד.
2) רובוטים תעשייתיים ויחידות מכונות מפנה
מודול העיבוד שתוכנן ויוצר על ידי Shaanxi Baoji Machine Tool Group Co., Ltd. מוצג באיור 4, המורכב משני חלקים: רובוטים תעשייתיים ומכונות מפנה. ביניהם, רובוטים תעשייתיים אחראים על התנועה והאחיזה של החלקים לעיבוד, ומכונות מפנה הן מכונות חכמות שיכולות להבטיח דיוק גבוה ויעילות עיבוד.
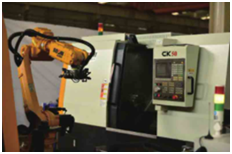
איור 4 מודול עיבוד
לאחר שמערכת ההפצה הלוגיסטית מעבירה את החלקים הגולמיים או הגמורים למחצה לתחנת העבודה המיועדת, הרובוט התעשייתי תופס את החלקים הגולמיים או הגמורים למחצה ומניח אותם במכונת הפיכה החכמה כדי לסייע למכונה בהשלמת עבודת ההידוק של החלקים להיות מעובד. עבור מכונות מפנה תחנות כפולות, לאחר שמחרטה חכמה אחת משלימה את עבודת הפנייה, הרובוט התעשייתי מעביר את החלקים הגמורים למחצה למחרטה חכמה אחרת כדי להשלים את העיבוד של התחנה הבאה. לאחר סיום כל עבודת העיבוד, הרובוט התעשייתי יתפוס ויעביר את החלקים המוגמרים למערכת הלוגיסטית, אשר לאחר מכן תעביר את החלקים לתחנת העבודה הבאה.
מכונת הפנייה מצוידת בפונקציית הגנה על בריאות חכמה, פונקציית פיצוי טמפרטורה תרמי, פונקציית זיהוי שבירה חכמה של כלי, פונקציית אופטימיזציה של פרמטרים חכמים של תהליך, פונקציית אבחון מומחה, ניתוח איזון דינמי של הציר ופונקציית ניהול בריאות חכמה, פונקציית הימנעות פעילה של רטט ציר ופונקציית הימנעות מושכלת. פונקציית משרת ענן [3]. התפקיד העיקרי של כלי מכונות חכמים הוא לשתף פעולה עם רובוטים תעשייתיים כדי להשלים שלבים שונים של משימות עיבוד וייצור, תוך הבטחת היעילות והדיוק של עיבוד וייצור חלקים. משתמשים יכולים להחליף כלי מכונות חכמים בדרגות שונות של כלי מכונות בהתאם לצרכי סדנת הייצור, כגון מכונות מפנה מהירות, מכונות מפנה מדויקות ומרכזי עיבוד שבבי. הם יכולים גם להוסיף או לצמצם פונקציות אינטליגנטיות מתאימות בהתאם לצרכים שלהם כדי ליצור את קו הייצור המתאים ביותר לצרכי הייצור הארגוני.
3) יחידת אחסון לוגיסטיקה ומוצרים מוגמרים
איור 5 מציג יחידה לוגיסטית טיפוסית שתוכננה ויוצרת על ידי Shaanxi Baoji Machine Tool Group Co., Ltd. היא מורכבת מרובוטים תעשייתיים, אפקטורי קצה, עגלות RGV, מתקנים להובלת חלקים ומסלולי הליכה, בעיקר מימוש העברה והובלה של כלי מכונה. חלקים מעובדים. בסדנת המשתמש ניתן לצייד קווי ייצור חכמים בקווי ייצור לוגיסטיים בודדים או מרובים בהתאם לצרכי משימות הייצור. קווי ייצור סיבובים חכמים עם פחות כלי מכונות או משימות עיבוד פשוטות יותר יכולים לאמץ מצב ייעול אובייקט יחיד להשלמת פעולות כגון טעינה, העברה ופריקה; במצבים בהם ישנן משימות מכונה רבות או משימות עיבוד מורכבות, על מנת למנוע את המורכבות והקונפליקט של משימות המערכת הלוגיסטית, ניתן לצייד שני קווים לוגיסטיים או יותר. קו אחד משמש להעמסת חלקים גולמיים או מוגמרים למחצה, קו אחד משמש להובלת תהליך ביניים, והקו השני משמש לחיתוך חלקים מוגמרים. עבור קווי ייצור חכמים בחריטה עם תרחישי עיבוד פשוטים יחסית, ניתן לתקן רובוטים תעשייתיים ויכולים להשלים את ההידוק והשליפה של חלקים; לקווי ייצור חכמים מורכבים יותר, רובוטים ניידים יכולים להיות מצוידים בנפרד כדי להפיץ, לתפוס ולשחרר חלקים במסלול ההליכה. העברת חלקים בין תחנות עבודה שונות מתבצעת על ידי מכונית RGV. באמצעות תכנות אוטומטי, מכונית ה-RGV יכולה להגיע במדויק למיקום שנקבע מראש תוך זמן מוגדר, מה שמבטיח שרובוטים תעשייתיים יכולים לזהות ולתפוס חלקים בצורה חלקה. רכב ה-RGV מצויד במתקני משלוח חלקים, ובסדנה של המשתמש ניתן לצייד מתקנים שונים לפי גודל וגודל החלקים המעובדים. לאחר מילוי המתקן בכמות מספקת של חלקים גולמיים או מוגמרים בכל עמדה, מכונית ה-RGV פועלת כדי להשלים את עבודת ההעמסה, ההובלה והפריקה המתאימה.
איור 5 יחידה לוגיסטית איור 6 יחידת אחסון מוצר מוגמר
איור 6 מציג יחידת אחסון טיפוסית למוצר מוגמר שתוכננה ויוצרת על ידי Shaanxi Baoji Machine Tool Group Co., Ltd., המורכבת מארון אחסון, רובוטים תעשייתיים, אפקטורי קצה ומסלולי הליכה. לאחר עיבוד החלקים, החלקים המוגמרים מועברים לאזור החיתוך על ידי מכונית ה-RGV, והרובוט התעשייתי עובר לאזור החיתוך. אפקטור הקצה תופס את החלקים המוגמרים על סמך מספרם, ואז הרובוט התעשייתי מעביר את החלקים המוגמרים למיקום המיועד בארון האחסון. אפקטור הקצה דורש עיצוב מיוחד על ידי כל יחידת משתמש בהתבסס על הצורה והגודל של החלקים המעובדים כדי לעמוד בעבודת האחיזה של חלקים שונים. ארון האחסון מורכב מארונות קטנים עצמאיים באותו גודל, הניתנים להרכבה ופירוק מהיר בין כל ארון. עבור רובוטים תעשייתיים קבועים, על בית המלאכה למשתמש להתאים את אורך וגובה ארון האחסון המעוצב בהתאם לגובה העבודה המרבי ולטווח של הרובוט התעשייתי. רובוטים תעשייתיים המצוידים במסלולי הליכה יכולים להיות מתוכננים עבור ארונות אחסון מוצרים מוגמרים ארוכים יותר. רובוטים יכולים להגדיל את כיסוי העבודה שלהם על ידי הליכה על פסים, אותם ניתן להגדיר כישרה או עגולה בהתאם לצרכים. עבור סדנאות משתמש עם מספר ארונות אחסון, או ארונות אחסון מוצרים מוגמרים עם סיווגי חלקים שונים, יחידות משתמש יכולות גם להתאים את האורך והצורה של מסלול ההליכה. לדוגמה, מסלול מעגלי יכול לגרום לרובוט אחד להתאים למספר ארונות אחסון של מוצרים מוגמרים, להשיג שירותים מרובים עבור רובוט אחד ולשפר את ניצול הרובוט. כאשר יש מספר רב של ארונות אחסון לוגיסטיים מוגמרים, יש להגדיל את אורך מסלול ההליכה, או לצייד שני רובוטים תעשייתיים או יותר כדי להבטיח את יעילות הלוגיסטיקה. יש לציין שתכנון אורך מסלול ההליכה צריך להתחשב בזמן ההליכה של הרובוט ואין לתכנן יותר מדי זמן. אם זמן ההליכה של הרובוט ארוך מדי, זה עלול להוביל ליעילות הפצה לוגיסטית נמוכה, ולגרום להצטברות של חלקים מוגמרים באזור החיתוך, וכתוצאה מכך לתאונות כמו התנגשויות חלקים, מה שמגדיל את סיכוני הייצור ומפחית את יעילות העבודה.
2 היררכיית בקרה של בקרי כלי מכונות
השילוב של בינה מלאכותית וטכנולוגיית מחשוב קידם מאוד את רמת האינטליגנציה של מערכות CNC, שבאה לידי ביטוי בעיקר בהיבטים שונים של מערכות CNC:
(1) יישום חכם של בקרת הזנה קדימה, זיהוי מקוון וכוונון עצמי של פרמטרי בקרה לשיפור ביצועי הנהיגה;
(2) ניצול טכנולוגיית בקרה אדפטיבית להשגת יעילות ואיכות עיבוד חכמה;
(3) יישום טכנולוגיות חכמות כגון מערכות מומחים להשגת אבחון תקלות מושכל, ניטור חכם והיבטים אחרים של בקרת תהליכי עיבוד.
במהלך תהליך הייצור, ניתן לחלק את רמת הבקרה של בקר כלי המכונה לשלוש רמות כפי שמוצג באיור 7, כולל רמת בקרת המנוע, רמת בקרת התהליך ורמת הבקרה הפיקוחית. ביניהם, רמת בקרת המנוע יכולה להשיג ניטור מיקום ומהירות של כלי המכונה באמצעות ציוד זיהוי מכונה כגון סורגים ומקודדי פעימה; היררכיית בקרת התהליך כוללת בעיקר ניטור כוח החיתוך, חום החיתוך, בלאי הכלים וכו' במהלך תהליך העיבוד, והתאמת פרמטרי תהליך העיבוד; היררכיית הפיקוח והבקרה לוקחת את הדיוק הממדים, חספוס פני השטח ופרמטרים אחרים של המוצר המעובד כיעדי בקרה לשיפור איכות העיבוד של המוצר.
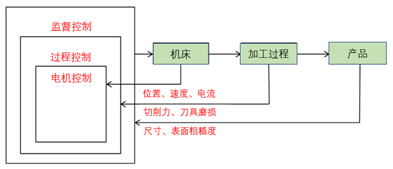
איור 7 היררכיית בקרה של בקר כלי מכונה
1) מגמות הפיתוח של בקרת עיבוד חכם בחו"ל
(1) מחקר על אסטרטגיית בקרה חכמה: בתחום של עיבוד שבבי בקרת רשתות עצביות, מומחים הציעו אלגוריתם חיפוש נחילי דגים המונעים על נחילי חלקיקים כדי לייעל את פרמטרי העיבוד של כלי מכונת CNC. שיטה היברידית המבוססת על רשתות עצביות ואלגוריתמים גנטיים מוצעת להפחתת המורכבות החישובית וצריכת הזמן של רשתות עצביות, מה שמצריך איטרציה והתכנסות תהליכים בשל השפעת מורכבות הרשת. ניסויי סימולציה נערכים על זיהוי תכונה בעיבוד מישורי כדי להדגים את היתכנותו. מישהו הציע מודל מבוסס אלגוריתם גנטי המתאים לפתרון חיזוי כוח חיתוך קטן, שיכול להשיג חיזוי של כוח חיתוך ואופטימיזציה של פרמטרי חיתוך.
(2) יישום ניטור תהליך העיבוד: מעקב ומעקב אחר תופעות חריגות במהלך תהליך העיבוד, ולאחר מכן לנקוט באמצעים כדי לעצור את תהליך העיבוד ולהתאים פרמטרים של תהליך העיבוד (כגון מהירות הציר) כדי למנוע נזק לכלי מכונה. תופעות חריגות במהלך תהליך העיבוד עלולות להתרחש בהדרגה, כגון בלאי כלי עבודה; זה עלול להתרחש גם באופן פתאומי, כגון נזק לכלי; או שניתן למנוע זאת, כגון רטט או רטט.
2) מגמת פיתוח מקומית של בקרת עיבוד נבונה
תחת בקרה חכמה, מערכות אוטומציה יכולות לפתור תקלות באופן יזום, מכיוון שהן יכולות לחבר ביעילות את כל המכונות באמצעות שפת המחשב במהלך תהליך היישום וליצור מערכת עיבוד מקושרת. על פי החיישנים השונים, שיטות הבקרה ויעדי הבקרה שבהם נעשה שימוש, המחקר על ניטור תהליכי עיבוד מתמקד בעיקר בהיבטים הבאים:
(1) על ידי לימוד בלאי הכלים, השג ניטור מצב עיבוד שבבי;
(2) על ידי לימוד כוח החיתוך המתקבל בעקיפין באמצעות מכשירי מדידת כוח או זרמי מנוע, ניתן לשפר את מצב תהליך העיבוד;
(3) מחקר על אופטימיזציה של פרמטרים לא מקוונים בתחום ה-CAM;
(4) מחקר סימולציה על אלגוריתמי בקרת עיבוד עיבוד חכמים וכו'.
3 כלי מכונת CNC פלטפורמת שירות לניהול מחזור חיים מלא
ייצור חכם הוא גישת ייצור מבוססת מידע המכוונת לכל מחזור החיים של המוצר, תוך השגת תנאי תפיסה בכל מקום. נתונים ומידע הם ה"דם" הזורם בייצור מושכל. הדיגיטציה הופכת נתונים למידע, ויוצרת ערך שימושי באמצעות קבלת החלטות מרושתת וחכמה. לכן, ייצור מוצרים חכם מונע על ידי נתונים. כל מחזור חיי המוצר מתחלק לארבעה שלבים.
(1) שלב ייצור הרכיבים: נתוני תהליך הרכש, נתוני תהליך הייצור, רישומי בדיקות ואחסנה;
(2) שלב אחסנת מוצרים תומך: תמיכה ברישומי בדיקת מחסני מוצרים, תמיכה בפרטי הזמנת רכש של מוצרים;
(3) שלב איתור באגים במכונות: נתוני תהליך ייצור כלי מכונות, נתוני בדיקות והתאמת כלי מכונות, רשומות במפעל כלי מכונות;
(4) שלב מסירת כלי המכונה: אתחול המשתמש, רישום נתוני התאמת המכונה, תחזוקה עצמית, תיקון מפתח אחד, רישומי תחזוקת המשתמש ונתוני תהליך השימוש של המשתמש.
פלטפורמת שירות ניהול מחזור החיים המלא של כלי מכונת CNC מיישמת טכנולוגיות מפתח כגון האינטרנט של הדברים, שירותי ענן וביג דאטה כדי לאסוף נתוני מחזור חיים מלאים של כלי מכונת CNC מתכנון, עיבוד, איתור באגים במכונות ומסירת ושימוש משתמשים . הוא מקים מסד נתונים של ארכיון כלי מכונות, מבצע מעקב אחר מידע מלא במחזור החיים, ומספק למשתמשים ניטור ציוד מרחוק, ניהול סטטיסטיקות ייצור, תפעול ציוד ותחזוקה. איור 8 מציג את ארכיטקטורת הטכנולוגיה של BOCHICLOUD של Shaanxi Baoji Machine Tool Group Co., Ltd. גולת הכותרת של Baoji Cloud היא פונקציות שירות התפעול והתחזוקה שלו:
(1) בסיס ידע למקרי תקלות: מתן פתרונות תקלות למשתמשים;
(2) תיקון תקלות: תיקון מקוון של תקלות בציוד, שליחת הזמנות תיקון בזמן ומעקב מהיר של מהנדסים;
(3) תחזוקה שוטפת: עקוב אחר שינויי הביצועים של הציוד לאורך מחזור חייו וספק תוכניות תחזוקה מותאמות אישית;
(4) תחזוקה חזויה: חזה סיכוני כשל בציוד פוטנציאליים וספק חלקי חילוף בזמן.
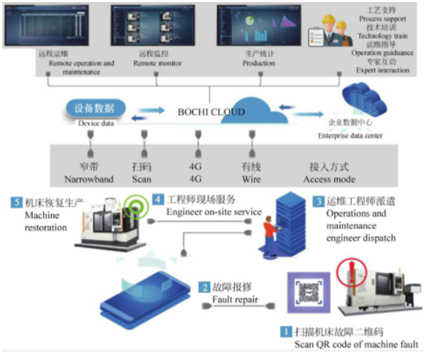
איור 8 BOCHICLUD אדריכלות טכנית [4]
4 אינטגרציה של מערכות קו ייצור דיגיטליות
עם ההתפתחות המהירה של טכנולוגיית מערכת הבקרה המשולבת, קווי ייצור אוטומטיים נעים לעבר רמות גבוהות יותר של אוטומציה ואינטגרציה. בקרה משולבת של קווי ייצור היא חיבור לרשת של מכשירים חכמים שצריכים להיות מחוברים דרך רשת מסוימת, מה שהופך אותם למכלול, שילוב ואינטראקציה עם מידע פנימי כדי להשיג יעדי בקרה. ישנם שני סוגים של בקרה משולבת עבור קווי ייצור: שילוב ציוד ושילוב מידע. שילוב התקנים הוא שילוב של מכשירים שונים עם פונקציות בקרה עצמאיות לתוך שלם אורגני דרך רשת. המכלול הזה הוא מערכת בקרה משולבת שהיא גם עצמאית וגם קשורה, וניתנת להגדרה בהתאם לצרכי ייצור שונים. אינטגרציה של מידע היא יישום של מושגי עיצוב מודולריים פונקציונליים להשגת הקצאת משאבים דינמית, ניטור מכשירים, איסוף ועיבוד נתונים, בקרת איכות ופונקציות אחרות, ויוצרים מודולים פונקציונליים בסיסיים, כולל בקרה עצמאית ופונקציות עיבוד אחרות. כל מודול פונקציונלי מממש חיבור סטנדרטי, ומצבי בקרה ספציפיים ואסטרטגיות תזמון משמשים לבניית יחידות פונקציונליות להשגת המטרות הצפויות, ובכך להשיג בקרה משולבת.
מפעלי אוטומציה מסורתיים מתמקדים בהטמעת אוטומציה ברמת הציוד, אך אינם מכירים מערכות ברמה גבוהה כגון SCADAMES/ERP, מה שמוביל להזנחת הרכישה הדיגיטלית של מידע על קו הייצור והזרימה האופקית והאנכית של מידע הייצור. MES/ERP וארגוני מערכות תוכנה אחרים מתמקדים בניתוח נתונים ובקרת פריסה ברמת המערכת העליונה. קשה לערב התקני חומרה ושיטות בקרה עם דגמים שונים של התקני ביצוע ובקרים ברמה הנמוכה יותר, מה שמשפיע על זרימת המידע האנכית. באמצעות מדידה דיגיטלית, ניתן להשיג רכישה דיגיטלית ותפוצה של מידע ייצור (פרמטרים מרכזיים), שיכולים לשבור את המחסומים בין המערכת העליונה לקו הייצור התחתון, לשחרר פרודוקטיביות קיימת באיכות גבוהה ולהאיץ את תהליך הפיתוח של סין. תעשיית ייצור. על ידי שילוב טכנולוגיות תכנון, ייצור וניהול כלי עבודה, בניית קו ייצור דיגיטלי עבור כלי עבודה והשגת זרימת נתונים חלקה בכל שלבי תהליך פיתוח הכלים, ניתן לנצל את תפקידה של הטכנולוגיה הדיגיטלית בתהליך פיתוח הכלים, ובכך לשפר דיוק ויעילות ייצור כלי עבודה, קיצור מחזורי פיתוח והפחתת עלויות פיתוח.
בקרה משולבת בקווי ייצור היא שלם אורגני המשלב טכנולוגיות תקשורת, מחשב ואוטומציה. על מנת לתאם את העבודה של ציוד ותתי מערכות שונים בקו הייצור, המערכת מאמצת את PLC ואת מודול ה-I/O המבוזר שלה כדי להשיג ניהול מרכזי ובקרה מבוזרת של יחידות הייצור; במקביל, ה-PLC מקבל ניהול ממערכת MES העליונה, כולל אימות מידע מפעיל, בקרת מוצר, ניהול חומרים ומידע נוסף. המבנה של מערכת בקרת קו הייצור מוצג באיור 9, ותוכן התקשורת כולל זיהוי מפעיל, מצב גוף פס הייצור, מידע רובוט, מידע על עיבוד חלקי עבודה, מצב עבודה של כלי מכונה ומידע תקלות שונות.
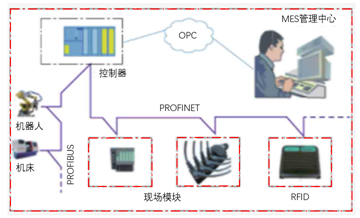
איור 9 תרשים סכמטי של מבנה מערכת בקרת קו הייצור
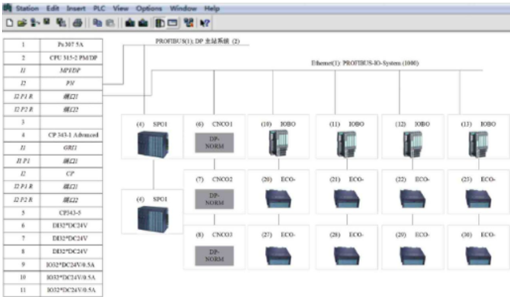
תצורת החומרה של מערכת הבקרה מוצגת באיור 10, המשתמשת ברשת PROFINET כדי לתקשר עם התקני ה-IO של השדה הבסיסיים. התקני ה-IO כוללים מודולים עם פונקציונליות Ethernet כגון מודול שדה IM151-3PN, מודול קלט/פלט ET200ecoPN, מודול תקשורת RF180C וכו'. על מנת לשתף נתונים עם מערכות PLC אחרות בסדנה, מערכת הבקרה היא גם מצויד במצמד PN/PN בדרגה תעשייתית. באמצעות גשר זה ניתן להשיג חילופי מידע בין פס הייצור האוטומטי למערכות PLC אחרות בבית המלאכה. במקביל, על מנת להבטיח את אמינות הייצור, נעשה שימוש בחיבורי רשת טבעות סיבים אופטיים בין הבקרים של כל יחידה. ברגע שמערכת MES נכשלת, מערכת הבקרה יכולה לפעול כרגיל ללא מערכת MES.