


כמה אתה יודע על מכונות קידוח וקידוחים?
ככלי הנפוץ ביותר בעיבוד חורים, מקדחים נמצאים בשימוש נרחב בייצור מכני, במיוחד עבור עיבוד חורים במכשירי קירור, לוחות צינורות של ציוד לייצור חשמל ומחוללי קיטור. היישום שלהם נרחב וחשוב במיוחד.
1, המאפיינים של קידוח
למקדחה יש בדרך כלל שני קצוות חיתוך עיקריים, ובמהלך העיבוד, המקדחה מבצעת חיתוך תוך כדי סיבוב. הזווית הקדמית של המקדח גדלה מהציר המרכזי לקצה החיצוני, ומהירות החיתוך של המקדח עולה ככל שהוא מתקרב למעגל החיצוני. מהירות החיתוך לכיוון המרכז פוחתת, ומהירות החיתוך במרכז הסיבוב של המקדחה היא אפס. הקצה הרוחבי של המקדח ממוקם ליד ציר הסיבוב המרכזי, עם זווית תת גריפה גדולה יותר וללא מרווח שבב. מהירות החיתוך נמוכה, וכתוצאה מכך התנגדות צירית משמעותית. אם קצה החיתוך של הלהב הרוחבי נטחן לסוג A או C ב-DIN1414, וקצה החיתוך ליד הציר המרכזי הוא זווית גריפה חיובית, זה יכול להפחית את התנגדות החיתוך ולשפר משמעותית את ביצועי החיתוך.
על פי הצורות, החומרים, המבנים והתפקודים השונים של חלקי העבודה, ניתן לחלק את המקדחים לסוגים רבים, כגון מקדחי פלדה במהירות גבוהה (מקדחי טוויסט מטוגן, מקדחות קבוצתיות, מקדחות שטוחות), מקדחות קרביד אינטגרליות, מקדחות חורים רדודים הניתנים לאינדקס , מקדחות חורים עמוקים, מקדחות קינון ומקדחות ראש מתחלפות.
2, שבירת שבבים והסרת שבבים
החיתוך של המקדח מתבצע בחורים צרים, ויש להוציא את השבבים דרך חריץ החיתוך של המקדח. לכן, לצורת השבבים יש השפעה משמעותית על ביצועי החיתוך של המקדחה. צורות שבבים נפוצות כוללות שבבי פתיתים, שבבי צינורות, שבבי מחט, שבבי ספירלה חרוטים, שבבי סרט, שבבים בצורת מניפה, שבבי אבקה וכו'.
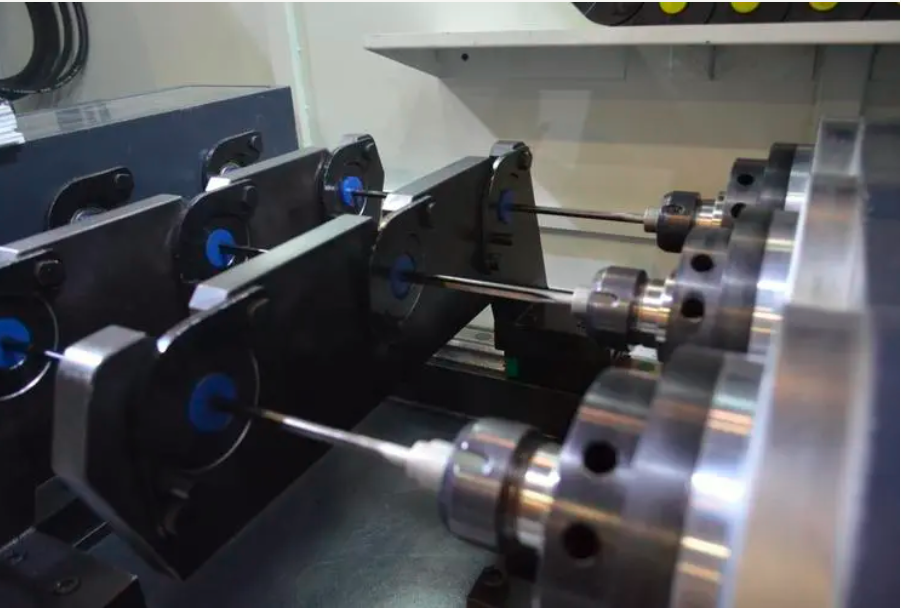
המפתח לעיבוד קידוח - בקרת שבבים
כאשר צורת השבב אינה מתאימה, יתרחשו הבעיות הבאות:
① שבבים עדינים חוסמים את החריץ בקצה החיתוך, משפיעים על דיוק הקידוח, מפחיתים את תוחלת החיים של המקדחה, ואפילו גורמים למקדחה להישבר (כגון שבבים אבקתיים, שבבים בצורת מניפה וכו');
② שבבים ארוכים מסבכים את המקדח, מעכבים את פעולתו, גורמים למקדחה להישבר או מעכבים את כניסת נוזל החיתוך לחור (כגון שבבי ספירלה, שבבי רצועות וכו').
כיצד לפתור את הבעיה של צורת שבב לא מתאימה:
① ניתן להשתמש בשיטות כגון הגדלת קצב ההזנה, הזנה לסירוגין, שחיקה של הקצה לרוחב והתקנת פורצי שבבים בנפרד או בשילוב כדי לשפר את יעילות שבירת והסרת שבבים, ולחסל בעיות הנגרמות על ידי שבבים.
② ניתן להשתמש במקדחות לשבירת שבבים מקצועיות כדי לקדוח חורים. לדוגמה, הוספת להב לשבירת שבבים מעוצב לחריץ של המקדח תפרק את השבבים לפסולת קלה יותר להסרה. הפסולת מופרשת בצורה חלקה לאורך התעלה ללא חסימה כלשהי בתוך התעלה. לכן, המקדח החדש לשבירת שבבים השיג אפקטי חיתוך חלקים הרבה יותר מאשר מקדחים מסורתיים.
יחד עם זאת, סיבי הברזל הקצרים והמקוטעים מקלים על זרימת נוזל הקירור אל קצה המקדחה, ומשפרים עוד יותר את אפקט פיזור החום וביצועי החיתוך במהלך תהליך העיבוד. ומכיוון שקצה החיתוך החדש של השבבים חודר לכל החריץ של המקדח, הוא עדיין יכול לשמור על צורתו ותפקודו לאחר סבבים מרובים של שחיקה. בנוסף לשיפורים הפונקציונליים הנ"ל, ראוי להזכיר כי עיצוב זה משפר את קשיחות גוף המקדחה ומגדיל באופן משמעותי את מספר החורים הנקדח לפני שחיקה בודדת.
3, דיוק בקידוח
הדיוק של חור מורכב בעיקר מגורמים כמו גודל צמצם, דיוק מיקום, קואקסיאליות, עגלגלות, חספוס פני השטח וקומי חורים.
גורמים המשפיעים על הדיוק של החור המעובד במהלך עיבוד הקידוח:
① דיוק ההידוק ותנאי החיתוך של המקדחה, כגון מחזיק כלי, מהירות חיתוך, קצב הזנה, נוזל חיתוך וכו';
② גודל וצורת המקדחה, כגון אורך מקדחה, צורת להב, צורת ליבת מקדחה וכו';
③ צורת חומר העבודה, כגון צורת הצד של החור, צורת החור, עובי ומצב ההידוק.
מכונת קידוח מדויקת נא ליצור קשר: 15910974236
1. חורים מתרחבים
חורים מתרחבים נגרמת על ידי נדנוד של המקדחה במהלך העיבוד. לתנופה של מחזיק הכלי יש השפעה משמעותית על הצמצם ועל דיוק המיקום של החור. לכן, כאשר מחזיק הכלים שחוק מאוד, יש להחליף מחזיק כלי חדש בזמן. כאשר קודחים חורים קטנים, קשה למדוד ולהתאים את הנדנדה, ולכן עדיף להשתמש במקדחה עם ידית גסה בקוטר קטן עם קואקסיאליות טובה בין הלהב לידית. כאשר משתמשים במקדחה לעיבוד חוזר, הסיבה לירידה בדיוק החור נובעת לרוב מהצורה הא-סימטרית מאחוריו. שליטה בהפרש הגובה של קצה החיתוך יכולה לדכא ביעילות את התרחבות החיתוך של החור.
2. העגלגלות של החור
בשל הרטט של המקדח, צורת החור הנקדח היא מצולעת בקלות, ויש קווים כפולים כמו דפוסים על קיר החור. החורים המצולעים הנפוצים הם בעיקר משולשים או מחומשים. הסיבה להיווצרות חורים משולשים היא שלמקדחה יש שני מרכזי סיבוב במהלך הקידוח, הרוטטים בתדירות של 600 מרווחים. הסיבה העיקרית לרטט היא התנגדות החיתוך הלא מאוזנת. כאשר המקדח מסתובב סיבוב אחד, עקב עגלגלות לקויה של החור המעובד, ההתנגדות לא מאוזנת במהלך סבב החיתוך השני. הרטט הקודם חוזר, אך לשלב הרטט יש סטייה מסוימת, וכתוצאה מכך הופעת דפוסי קו כפול על דופן החור. כאשר עומק הקידוח מגיע לרמה מסוימת, החיכוך בין קצה המקדחה לדופן החור גדל, הרטט מוחלש, הפיתול נעלם והעיגול משתפר. סוג זה של צורת חור נראה בצורת משפך במבט מחתך אורכי. מאותה סיבה, חורים מחומשים ומחומשים עשויים להופיע גם במהלך החיתוך. כדי לחסל תופעה זו, בנוסף לגורמים שליטה כגון רטט צ'אק, הפרש גובה של קצה החיתוך, אסימטריה של צורת הגב והלהב, יש לבצע אמצעים כגון הגדלת קשיחות המקדחה, הגדלת קצב ההזנה לכל סיבוב, הפחתת זווית הגב וטחינת הקצה הרוחבי. גם להילקח.
3. קידוח על משטחים משופעים ומעוקלים
כאשר משטח החיתוך או הקידוח דרך משטח המקדחה נוטה, מעוקל או מדורג, דיוק המיקום נמוך. בשל החיתוך החד-צדדי הרדיאלי של המקדחה בשלב זה, חיי הכלי מצטמצמים.
כדי לשפר את דיוק המיקום, ניתן לנקוט באמצעים הבאים:
1. קודם קדח את החור המרכזי;
2. השתמש בטחנת קצה כדי לטחון את מושב החור;
3. בחר מקדחים עם חדירה טובה וקשיחות;
4. הפחת את קצב ההזנה.
4. טיפול ברור
במהלך הקידוח עלולים להופיע כתמים בכניסה וביציאה של החור, במיוחד בעת עיבוד חומרים ופלטות דקות עם קשיחות גבוהה. הסיבה היא שכאשר המקדחה עומדת לקדוח דרכו, החומר המעובד עובר דפורמציה פלסטית. בשלב זה, החלק המשולש שהיה צריך להיות חתוך על ידי הקצה ליד הקצה החיצוני של המקדח מעוות ומכופף החוצה תחת פעולת כוח החיתוך הצירי, ומתפתלים נוספים תחת פעולת שיפוע הקצה החיצוני וקצה הקצה. פני השטח של המקדח, ויוצרים תלתלים או כתמים.
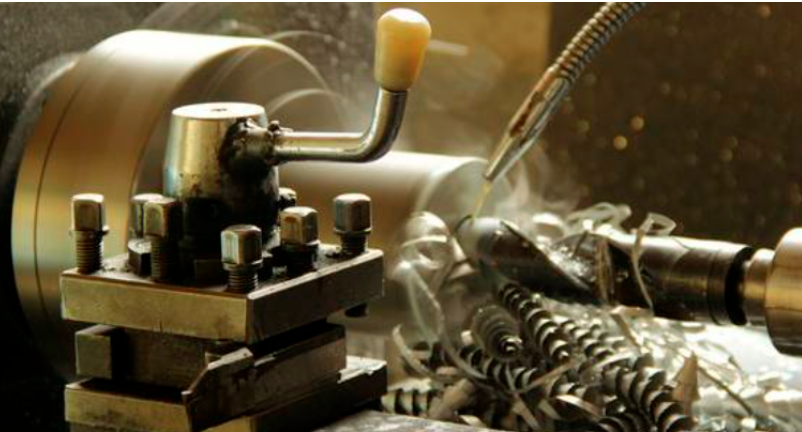
4, תנאי עיבוד לקידוח
הקטלוג הכללי של מוצרי מקדחים כולל "טבלת התייחסות של פרמטרי חיתוך בסיסיים" המסודרת בהתאם לחומרי העיבוד. משתמשים יכולים להתייחס לפרמטרי החיתוך שסופקו כדי לבחור את תנאי החיתוך לעיבוד הקידוח. האם בחירת תנאי החיתוך מתאימה צריכה להיקבע באמצעות חיתוך ניסיון, בהתבסס על גורמים כגון דיוק בעיבוד שבבי, יעילות עיבוד, וחיי מקדחה.
1. תוחלת חיים של מקדחה ויעילות עיבוד
בהנחה של עמידה בדרישות הטכניות של חומר העבודה המעובד, יש למדוד באופן מקיף את השימוש המתאים במקדחה בהתבסס על חיי השירות של המקדחה ויעילות העיבוד. מדד ההערכה עבור חיי השירות של מקדחים יכול לבחור מרחק חיתוך; ניתן לבחור את מדד ההערכה ליעילות העיבוד כקצב הזנה. עבור מקדחי פלדה מהירים, חיי השירות של המקדחה מושפעים מאוד ממהירות הסיבוב, ומושפעים פחות מקצב ההזנה לכל סיבוב. לכן, הגדלת קצב ההזנה לכל סיבוב יכולה לשפר את יעילות העיבוד תוך הבטחת תוחלת חיים ארוכה יותר של המקדחה. עם זאת, יש לציין שאם קצב ההזנה לכל סיבוב גדול מדי, השבבים יתעבו ויגרמו לקושי בשבירת השבבים. לכן, יש צורך לקבוע את טווח קצב ההזנה לכל סיבוב שיכול לשבור בצורה חלקה שבבים באמצעות חיתוך ניסיון. עבור מקדחי סגסוגת קשיחים, יש שיפוע משמעותי בכיוון הגריפה השלילי של קצה החיתוך, והטווח האופציונלי של קצב הזנה לכל סיבוב קטן מזה של מקדחי פלדה מהירים. אם קצב ההזנה לכל סיבוב חורג מטווח זה במהלך העיבוד, זה יקצר את חיי השירות של המקדחה. בשל עמידות החום הגבוהה יותר של מקדחי סגסוגת קשיחים בהשוואה למקדחי פלדה מהירים, השפעת מהירות הסיבוב על חיי המקדחה היא מינימלית. לכן, ניתן להשתמש בהגברת מהירות הסיבוב כדי לשפר את יעילות העיבוד של מקדחי סגסוגת קשה תוך הבטחת חיי המקדחה.
2. שימוש סביר בנוזל חיתוך
חיתוך המקדחים מתבצע בחורים צרים, ולכן לסוג ושיטת ההזרקה של נוזל החיתוך יש השפעה משמעותית על אורך החיים של המקדחים ועל דיוק העיבוד של החורים. ניתן לחלק את נוזלי החיתוך לשתי קטגוריות: מסיסים במים ולא מסיסים במים. לנוזלי חיתוך שאינם מסיסים במים יש עמידות טובה לשימון, הרטבה והדבקה, כמו גם תכונות נגד חלודה. לנוזל חיתוך מסיס במים יש תכונות קירור טובות, ללא עשן וללא דליקות. בשל שיקולי הגנת הסביבה, נעשה שימוש נרחב בנוזלי חיתוך מסיסים במים בשנים האחרונות. עם זאת, אם יחס הדילול של נוזל חיתוך מסיס במים אינו תקין או נוזל החיתוך מתדרדר, זה יקצר מאוד את חיי השירות של הכלי, ולכן יש לשים לב במהלך השימוש. לא משנה אם מדובר בנוזל חיתוך מסיס במים או לא מסיס במים, יש צורך להבטיח שנוזל החיתוך יגיע במלואו לנקודת החיתוך במהלך השימוש. יחד עם זאת, יש לשלוט בקפדנות על קצב הזרימה, הלחץ, מספר החרירים ושיטת הקירור (קירור פנימי או חיצוני) של נוזל החיתוך.
5, השחזה מחדש של מקדחים
אפליה בשחזה מחדש של מקדח
קריטריוני ההבחנה לטחינה מחדש של מקדחים הם:
1. ללבוש כמות של קצה חיתוך, קצה אופקי וקצה עם קצוות;
2. דיוק הממדים וחספוס פני השטח של החור המעובד;
3. הצבע והצורה של הצ'יפס;
4. התנגדות לחיתוך (ערכים עקיפים כגון זרם ציר, רעש, רטט וכו');
5. כמות עיבוד וכו'.
בשימוש בפועל, יש לקבוע קריטריוני אפליה מדויקים ונוחים מהמדדים לעיל על סמך נסיבות ספציפיות. כאשר משתמשים בבלאי כקריטריון לאפליה, יש לזהות את תקופת ההשחזה מחדש החסכונית והאופטימלית ביותר. בגלל שחלקי השחזה העיקריים הם החלק האחורי של הראש והקצה הרוחבי, אם המקדחה נשחקת יותר מדי, הלהב נשחק יותר וכמות השחזה גדולה, מספר הפעמים שניתן לטחון מחדש פוחת (סה"כ שירות חיי הכלי=חיי הכלי לאחר השחזה מחדש) × מספר הפעמים שניתן לטחון מחדש יקצר למעשה את חיי השירות הכוללים של המקדחה; כאשר משתמשים בדיוק הממדים של החור המעובד כתקן ההבחנה, יש להשתמש במדדי עמודה או מגבלה כדי לבדוק את כמות החיתוך וההתפשטות, אי ישרות וכו' של החור. לאחר חריגה מערך הבקרה, יש לחדד אותו מחדש מיד; כאשר משתמשים בהתנגדות חיתוך כקריטריון לאפליה, ניתן להשתמש בשיטות כגון כיבוי אוטומטי מיד לאחר חריגה מערך הגבול שנקבע (כגון זרם ציר); בעת שימוש בניהול מגבלת כמויות עיבוד, יש לשקול באופן מקיף את תוכן האפליה לעיל ולהגדיר סטנדרטים לאפליה.
שיטת השחזה של מקדחים
בעת השחזה מחדש של המקדח, עדיף להשתמש במכונת שחיקה מיוחדת של מקדח או במכונת השחזה לכלי אוניברסלי, דבר שחשוב מאוד כדי להבטיח את חיי השירות ודיוק העיבוד של המקדח. אם צורת הקידוח המקורית במצב טוב, ניתן לשדרג אותה בהתאם לצורת הקידוח המקורית; אם יש פגמים בצורת המקדחה המקורית, ניתן לשפר את הצורה שלאחר מכן בהתאם למטרת השימוש וללטש את הקצה הרוחבי.
בעת הטחינה, יש לשים לב לנקודות הבאות:
1. מנע התחממות יתר והימנע מהפחתת הקשיות של המקדח;
2. יש להסיר לחלוטין כל פגיעה במקדחה, במיוחד בקצוות הלהב;
3. דפוס הקידוח צריך להיות סימטרי;
4. במהלך שחיקת הלהב, היזהר לא לפגוע בשולי הלהב ולהסיר כל כתמים לאחר השחזה;
5. עבור מקדחי סגסוגת קשה, לצורת ההשחזה יש השפעה משמעותית על ביצועי המקדחה. צורת המקדחה במפעל היא צורת המקדחה הטובה ביותר המתקבלת באמצעות תכנון מדעי ובדיקות חוזרות. לכן, בעת השחזה מחדש, יש לשמור בדרך כלל על צורת הלהב המקורית.


