


כמה שיטות נפוצות לטיפול במשטח אתה מכיר?
טיפול פני השטח הוא שיטת תהליך של יצירה מלאכותית של שכבת משטח על פני חומר מצע בעל תכונות מכניות, פיזיקליות וכימיות שונות מהמצע. מטרת טיפול פני השטח היא לעמוד בדרישות של עמידות בפני קורוזיה, עמידות בפני שחיקה, קישוט או פונקציות מיוחדות אחרות של המוצר. היום, נשתף כמה שיטות נפוצות לטיפול במשטח ונראה כמה אתה מכיר~
1, פוליש
ליטוש מתייחס לתהליך של שימוש בכוחות מכניים, כימיים או אלקטרוכימיים כדי להפחית את חספוס פני השטח של חומר עבודה, על מנת לקבל משטח בהיר ושטוח. זהו תהליך של שינוי פני השטח של חומר עבודה באמצעות כלי ליטוש וחלקיקים שוחקים או אמצעי ליטוש אחרים. ליטוש אינו יכול לשפר את הדיוק הממדים או הגיאומטרי של חומר העבודה, אלא נועד להשיג משטח חלק או ברק מראה, לעתים משמש גם לביטול ברק (הכחדה). בדרך כלל, גלגלי ליטוש משמשים ככלי ליטוש. גלגלי ליטוש מבוצעים בדרך כלל על ידי ערימת שכבות מרובות של בד, לבד או עור, עם לוחות מתכת עגולים מהודקים משני הצדדים. שפת הגלגל מצופה בחומר ליטוש מעורבב אחיד עם מיקרו שוחקים ושומן. במהלך הליטוש, גלגל הליטוש המסתובב במהירות גבוהה (עם מהירות היקפית של מעל 20 מטר/שנייה) לוחץ על חומר העבודה, גורם לחומר השוחק להתגלגל ולחתוך מעט על פני השטח של חומר העבודה, ובכך להשיג משטח עיבוד בהיר. חספוס פני השטח יכול להגיע בדרך כלל ל-Ra0.63-0.01 מיקרומטר; בעת שימוש בחומרי ליטוש מט לא שומניים, ניתן לטשטש את המשטח הבהיר כדי לשפר את המראה. לתהליכי ליטוש שונים: ליטוש גס (תהליך ליטוש בסיסי), ליטוש ביניים (תהליך עיבוד מדוייק), וליטוש מדויק (תהליך ליטוש), בחירת גלגלי ליטוש מתאימים יכולה להשיג את אפקט הליטוש הטוב ביותר ולשפר את יעילות הליטוש.
2, התזת חול
תהליך הניקוי והחיספוס של משטח המצע על ידי ניצול ההשפעה של זרימת חול במהירות גבוהה. באמצעות אוויר דחוס ככוח, קרן סילון במהירות גבוהה נוצרת כדי לרסס חומרים (חול עפרות נחושת, חול קוורץ, חול יהלומים, חול ברזל, חול היינאן) במהירות גבוהה על פני השטח של חומר העבודה שיש לטפל בו, מה שגורם לשינויים במראה או בצורת המשטח החיצוני של חומר העבודה. בשל השפעות ההשפעה והחיתוך של חומרים שוחקים על משטח העבודה, משטח העבודה משיג מידה מסוימת של ניקיון וחספוס שונה, שיפור התכונות המכניות של משטח העבודה, לכן, עמידות העייפות של חלק העבודה משתפרת, ההדבקה בין זה והציפוי מוגדלים, עמידות הציפוי מתארכת, וזה גם מועיל לפילוס וקישוט הציפוי.

III ציור תיל
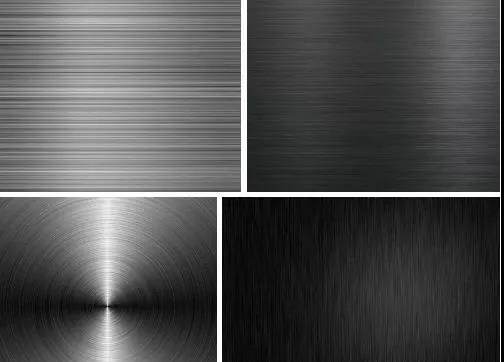
זוהי שיטת טיפול פני השטח שיוצרת קווים על פני השטח של חלקי עבודה על ידי שחיקה של מוצרים להשגת אפקטים דקורטיביים. על פי הדפוסים השונים לאחר הציור, ניתן לחלק אותו ל: ציור ישר, ציור לא סדיר, אדוות וציור ספירלי. טיפול שרטוט חוטי משטח הוא שיטת טיפול פני השטח היוצרת קווים על פני השטח של חלקי עבודה על ידי שחיקה של מוצרים להשגת אפקטים דקורטיביים. בשל יכולתו לשקף את המרקם של חומרי מתכת, טיפול בשרטוט חוטי משטח זכה לפופולריות הולכת וגוברת ויישום נרחב בקרב משתמשים.
4, אנודיזציה
תהליך חמצון אלקטרוליטי שבו פני השטח של אלומיניום וסגסוגות אלומיניום הופכים בדרך כלל לשכבה של סרט תחמוצת, בעל תכונות הגנה, דקורטיביות ואחרות. החל מהגדרה זו, אנודיזציה של אלומיניום כוללת רק תהליך של יצירת סרט אנודייז. באמצעות רכיבי מתכת או סגסוגת כאנודות, נוצר סרט תחמוצת על פני השטח שלהם על ידי אלקטרוליזה. סרטי תחמוצת מתכת משנים את מצב פני השטח ואת תכונותיהם, כגון צביעת פני השטח, שיפור עמידות בפני קורוזיה, שיפור עמידות הבלאי והקשיחות והגנה על פני המתכת. לדוגמה, אילגון אלומיניום כולל הנחת אלומיניום וסגסוגותיו באלקטרוליטים מתאימים (כגון חומצה גופרתית, חומצה כרומית, חומצה אוקסלית וכו') כאנודות, וביצוע אלקטרוליזה בתנאים ספציפיים ובזרם חיצוני. אלומיניום אנודייז או סגסוגות שלו מתחמצנים ויוצרים שכבה דקה של תחמוצת אלומיניום על פני השטח, בעובי של 5-30 מיקרון. סרט התחמוצת הקשה באנודיזה יכול להגיע ל-25-150 מיקרון. אלומיניום אנודייז או סגסוגות שלו משפרים את קשיותם ועמידותם בפני שחיקה, ומגיעים ל-250-500 קילוגרם למילימטר רבוע. יש להם עמידות בחום טובה, נקודת התכה גבוהה של 2320K עבור סרטי תחמוצת אנודייזים קשים, תכונות בידוד מצוינות ועמידות במתח פריצה של עד 2000V, מה שמשפר את עמידותם בפני קורוזיה ω= 0.03 תרסיס מלח NaCl אינו משחית במשך אלפי שעות. סרט התחמוצת הדק מכיל מספר רב של מיקרו-נקבים, שיכולים לספוג חומרי סיכה שונים ומתאימים לייצור צילינדרים מנוע או חלקים עמידים בפני שחיקה אחרים; למיקרונקבוביות הממברנה יש יכולת ספיחה חזקה וניתן לצבוע אותן לצבעים שונים יפים ותוססים. מתכות לא ברזליות או סגסוגות שלהן (כגון אלומיניום, מגנזיום וסגסוגות שלהן) יכולות לעבור טיפול אנודיז, אשר נמצא בשימוש נרחב בחלקים מכניים, רכיבי מטוסים ורכיבי רכב, מכשירים מדויקים וציוד רדיו, צרכי יומיום וקישוט מבנים. באופן כללי, האנודה עשויה מאלומיניום או מסגסוגת אלומיניום, בעוד שהקתודה עשויה מלוח עופרת. לוחות האלומיניום והעופרת מונחים יחד בתמיסה מימית, המכילה חומצה גופרתית, חומצה אוקסלית, חומצה כרומית וכו', לצורך אלקטרוליזה ליצירת סרט תחמוצת על פני לוחות האלומיניום והעופרת. בין החומצות הללו, הנפוצה ביותר היא חמצון אנודי באמצעות חומצה גופרתית.
זרימת תהליך
צבעי מונוכרום ושיפוע: ליטוש/התזת חול/שרטוט ← הסרת שומנים ← אילגון ← ניטרול ← צביעה ← איטום ← ייבוש
צבע כפול: ① ליטוש/התזת חול/שרטוט → הסרת שומנים → מיגון → אילגון 1 → אילגון 2 → איטום → ייבוש
② ליטוש/התזת חול/שרטוט → הסרת שומנים → אילגון 1 → חריטת לייזר → אילגון 2 → איטום → ייבוש
מאפיינים טכניים
1. שפר כוח,
2. ליישם כל צבע מלבד לבן.
3. בצע איטום ללא ניקל כדי לעמוד בדרישות ללא ניקל של מדינות כמו אירופה וארצות הברית.
5, אלקטרופורזה
התהליך מחולק לאלקטרופורזה אנודית ולאלקטרופורזה קתודית. אם חלקיקי הציפוי טעונים שלילי וחומר העבודה הוא אנודה, חלקיקי הציפוי יפקידו סרט על חומר העבודה תחת פעולת כוח השדה החשמלי, אשר נקרא אלקטרופורזה אנודית; להיפך, אם חלקיקי הציפוי טעונים חיובית וחומר העבודה הוא הקתודה, שקיעת חלקיקי הציפוי על חומר העבודה נקראת אלקטרופורזה קתודית.
זרימת התהליך הכללית של אלקטרופורזה אנודית היא כדלקמן: טיפול מקדים של חומר העבודה (הסרת שומנים → שטיפת מים חמים → הסרת חלודה → שטיפת מים קרים → פוספטציה → שטיפת מים חמים → פסיבציה) → אלקטרופורזה אנודית → טיפול לאחר מכן של חומר העבודה ( שטיפת מים נקיים → ייבוש).
1. הסר שמן. התמיסה היא בדרך כלל תמיסת הסרת שומנים כימית אלקלינית חמה, בטמפרטורה של 60 מעלות (חימום בקיטור) וזמן של כ-20 דקות.
2. שטיפת מים חמים. טמפרטורה 60 מעלות (חימום בקיטור), זמן 2 דקות.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 נקודות; הוסף 1.5% חומר ניקוי; שטפו בטמפרטורת החדר למשך 10-20 דקות.
4. לשטוף במים קרים. לשטוף במים קרים זורמים למשך דקה.
5. פוספטיזציה. באמצעות פוספטינג בטמפרטורה בינונית (זרחון ב-60 מעלות למשך 10 דקות), ניתן להשתמש בתמיסת הפוספטינג כמוצר מוגמר זמין מסחרית.
ניתן להחליף את התהליך הנ"ל גם בהתזת חול → שטיפת מים.
6. פסיביות. השתמש בתרופות התואמות לתמיסת הפוספט (שניתן על ידי היצרן המוכר את תמיסת הפוספט) והנח לה לשבת בטמפרטורת החדר למשך 1-2 דקות.
7. אלקטרופורזה אנודית. הרכב אלקטרוליט: H08-1 צבע אלקטרופורטי שחור, חלק מסת תוכן מוצק 9% -12%, חלק מסת מים מזוקקים 88% -91%. מתח: (70 ± 10) וולט; זמן: 2-2.5 דקות; טמפרטורת הצבע: 15-35 מעלות ; ערך pH של תמיסת צבע: 8-8.5. הקפד לכבות את החשמל כאשר חלק העבודה נכנס או יוצא מהחריץ. במהלך תהליך האלקטרופורזה, הזרם פוחת בהדרגה ככל שסרט הצבע מתעבה.
8. לשטוף במים נקיים. לשטוף במים קרים זורמים.
9. ייבוש. אופים בתנור בטמפרטורה של (165 ± 5) מעלות למשך 40-60 דקות.

VI PVD
PVD הוא הקיצור של Physical Vapor Deposition, המתייחס לשימוש בטכנולוגיית פריקת קשת במתח נמוך וזרם גבוה בתנאי ואקום. פריקת גז משמשת לאידוי חומר המטרה וליינן הן את החומר והגז המתאדה. השפעת ההאצה של השדה החשמלי משמשת להפקדת החומר המתאדה ותוצרי התגובה שלו על חומר העבודה. לטכנולוגיית שקיעת אדים פיזית יש תהליך פשוט, משפרת את הסביבה, נטולת זיהום, צורכת פחות חומרים, יוצרת סרט אחיד וצפוף ובעלת הידבקות חזקה למצע. טכנולוגיה זו נמצאת בשימוש נרחב בתעופה וחלל, אלקטרוניקה, אופטיקה, מכונות, בנייה, תעשייה קלה, מתכות, חומרים ותחומים אחרים. זה יכול להכין שכבות סרט עם מאפיינים כמו עמידות בפני שחיקה, עמידות בפני קורוזיה, קישוט, מוליכות, בידוד, פוטו-מוליכות, פיזואלקטריות, מגנטיות, שימון, מוליכות-על וכו'.
7, ציפוי אלקטרו
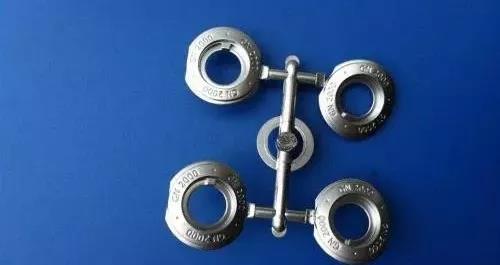
אלקטרוליזה הוא תהליך של ציפוי שכבה דקה של מתכות או סגסוגות אחרות על משטחי מתכת מסוימים תוך שימוש בעקרון האלקטרוליזה. זהו תהליך המשתמש באלקטרוליזה כדי לחבר סרט מתכת על פני השטח של מתכת או רכיבי חומר אחרים, ובכך מונע חמצון מתכת (כגון חלודה), שיפור עמידות בפני שחיקה, מוליכות, רפלקטיביות, עמידות בפני קורוזיה (כגון גופרת נחושת), ו שיפור האסתטיקה. השכבה החיצונית של מטבעות רבים היא גם מצופה אלקטרו.
8, תחריט
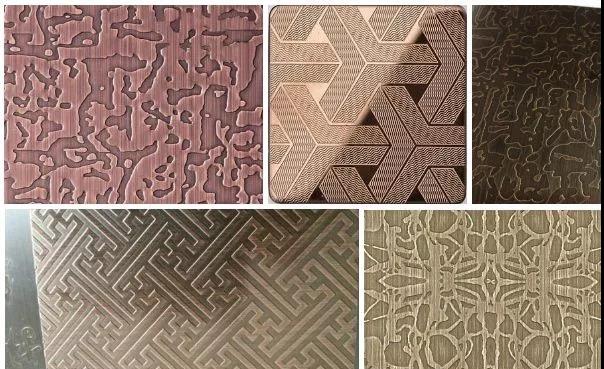
התחריט הנפוץ, הידוע גם בשם תחריט פוטוכימי, מתייחס להסרת הסרט המגן על האזור שיש לחרוט לאחר יצירת ופיתוח לוחות חשיפה, ולמגע עם תמיסה כימית במהלך התחריט כדי להשיג את ההשפעה של קורוזיה בהמסה, היווצרות אפקט קמור קמור או חלול.
זרימת תהליך:
שיטת החשיפה: לפי הגרפיקה, ההנדסה תקבע את גודל הכנת החומר, הכנת החומר, ניקוי החומר, ייבוש, יישום או ציפוי סרט, ייבוש, חשיפה, פיתוח, ייבוש, תחריט, הסרת סרט ואישור.
שיטת הדפסת מסך: חיתוך → ניקוי הצלחת (נירוסטה וחומרי מתכת אחרים) → הדפסת מסך → תחריט → דלמינציה → אישור
9, ציפוי ריסוס
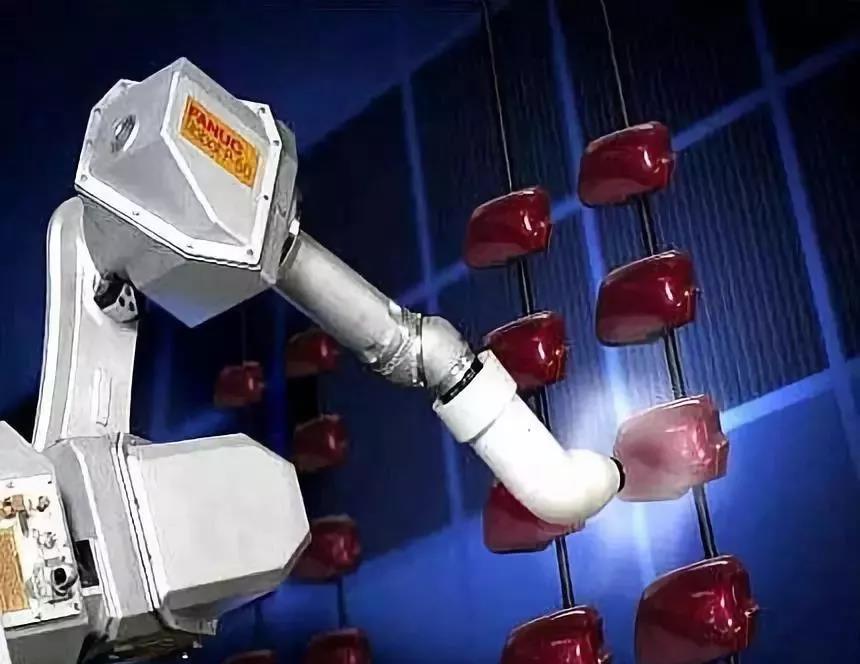
ציפוי בהתזה היא שיטת ציפוי העושה שימוש באקדח ריסוס או מרסס דיסק, בעזרת לחץ או כוח צנטריפוגלי, לפיזור לטיפות אחידות ועדינות, ולהחיל אותן על פני האובייקט המצופה. ניתן לחלק אותו לריסוס אוויר, ריסוס ללא אוויר, ריסוס אלקטרוסטטי, ושיטות נגזרות שונות של צורות הריסוס הבסיסיות שהוזכרו לעיל, כגון ריסוס ריסוס בלחץ נמוך בזרימה גבוהה, ריסוס תרמי, ריסוס אוטומטי, ריסוס רב קבוצתי וכו' פעולת הריסוס. בעל יעילות ייצור גבוהה ומתאים לתפעול ידני וייצור אוטומציה תעשייתית. הוא נמצא בשימוש נרחב בחומרה, פלסטיק, רהיטים, תעשייה צבאית, ספינות ותחומים אחרים. זוהי שיטת הציפוי הנפוצה ביותר בימינו; פעולת הריסוס מצריכה בית מלאכה נקי מאבק עם דרישות סביבתיות הנעות בין מיליון למאה רמות. ציוד ההתזה כולל אקדח ריסוס, חדר צביעה בהתזה, חדר אספקת צבע, תנור אשפרה/תנור ייבוש, ציוד להעברת חלקי עבודה בהתזה, ציוד לניקוי ערפול וטיפול בשפכים וציוד לטיפול בגזי פליטה. ריסוס זרימה גבוהה וריסוס בלחץ נמוך מביא ללחץ אטומיזציה נמוך ומהירות סילון אוויר נמוכה. מהירות הפעולה הנמוכה של ציפוי האטומיזציה משפרת את המצב שבו הציפוי חוזר משטח האובייקט המצופה. שיעור הצביעה הוגדל מ-30% ל-40% מהתזת אוויר רגילה ל-65% ל-85%. רססו את הציפוי על משטח העור באמצעות אקדח ריסוס או מכונת ריסוס בגימור עור בהיר.
10, גילוף בלייזר
ידוע גם בשם חריטת לייזר או סימון לייזר, זהו תהליך טיפול משטח המשתמש בעקרונות אופטיים.
שימוש בקרן לייזר ממוקדת בעוצמה גבוהה הנפלטת מלייזר בנקודת המוקד השפעת הסימון היא לחשוף חומרים עמוקים באמצעות אידוי של חומרי פני השטח, או לגרום לשינויים כימיים ופיזיקליים בחומרי פני השטח באמצעות אנרגיית האור, או להישרף. חומרים מסוימים באמצעות אנרגיית אור ו"לחרוט" אותם, או לשרוף חומרים מסוימים באמצעות אנרגיית אור ולהציג את הגרפיקה והטקסט החרוטים הרצויים.


