


שיטת בקרת דיוק אמינות גבוהה עבור עיבוד הברגה
1 הקדמה
מעטפת תא הבעירה של דגם מסויים של מנוע מורכבת מחלק חיבור קדמי, צילינדר מסתובב דק דופן, חלק חיבור אחורי ותמיכה, המעובדים על ידי שילוב של ריתוך בקשת ארגון, טיפול בחום והתזת חול . ישנן 2 שורות של 20 תומכים צירים מרותכים על המשטח החיצוני של המעטפת הדקה של תא הבעירה, והציור העיצובי של התומכים דורש דיוק חוט של M4-6H. חוט התמיכה משמש להתקנת כיסויי כבל טילים, וחיבור ההברגה דורש איכות ואמינות גבוהה. בשל המגבלות של מבנה התמיכה, החומר והמבנה המרחבי בנקודת הריתוך עם מעטפת תא הבעירה, נעשה שימוש בתהליכים מסורתיים לעיבוד חוטים, וכתוצאה מכך שיעור הסמכת המוצר נמוך. מאמר זה עורך ניתוח תהליכים ומחקר על שלבים שונים של עיבוד המוצר, ובאמצעות אימות, השוואה וניתוח ניסויים, משיג שיטת בקרת דיוק חוט סבירה ויעילה.
2. מאפייני מבנה המוצר וקשיי עיבוד
2.1 מאפיינים מבניים
הממדים החיצוניים של מעטפת תא הבעירה גדולים יחסית, עם קוטר חיצוני של 50{{10}} מ"מ ואורך של 4500 מ"מ. התומך מרותך ידנית למשטח החיצוני של מעטפת תא הבעירה, עם טווח רדיאלי של (114 ± 0.2) מ"מ. מעטפת תא הבעירה וחומרי התמיכה עשויים שניהם מפלדה D406A בעלת חוזק גבוה במיוחד. מבנה התמיכה של מעטפת תא הבעירה מוצג באיור 1. לתומך מבנה עגול מוארך בקוטר חיצוני של 14 מ"מ ורוחב מ"מ כפי שמוצג בתמונה. ישנו הברגה פנימית M4-6H במרכז, עם גובה של 0.7 מ"מ. יש רק רווח של 0.7 מ"מ בין החריץ בתחתית החוט לבין המעטפת הדקה.
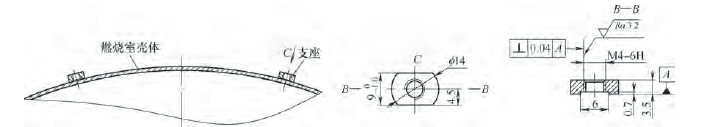
איור 1 מבנה תמיכה של תא בעירה
2.2 קשיי עיבוד
זרימת העיבוד של התומך מוצגת באיור 2. אם החורים המשורשרים של התומך מסודרים לעיבוד לאחר ריתוך וטיפול בחום, ישנם מספר קשיים [1].
1) הרווח בין החלק התחתון של החור המשורשר של התומך לבין המעטפת הוא רק 0.7 מ"מ, מה שעלול להזיק בקלות לפני השטח של המעטפת הדקיקה במהלך עיבוד מכני, דבר המהווה סכנה איכותית.
2) הרווח בין החריץ בתחתית חור ההברגה של התומך לבין המעטפת קטן. במהלך עיבוד הברז, מוביל הברז קצר, המיקום לא יציב, קשה לדפוק את הברז, והוא נוטה לסטייה בעיבוד שבבי. לא ניתן להבטיח את האנכיות של 0.04 מ"מ.
3) קשיות החומר לאחר טיפול בחום היא 48-52HRC, שעלול לגרום בקלות לשבירת ברז במהלך עיבוד החוט. עקב בעיות חוט, המעטפת נמחקת, וכתוצאה מכך עלויות ייצור גבוהות וסיכונים איכותיים.
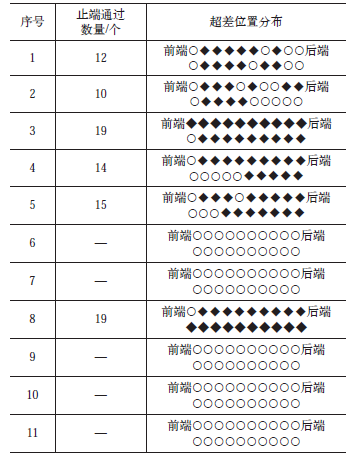
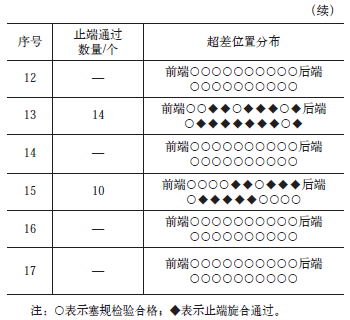
בהתבסס על הניתוח לעיל, ניתן להסיק כי יש לעבד את חוטי התמיכה לפני הריתוך, ולאחר מכן לחשל, להתז בחול, להרווה ולחכך יחד עם מעטפת תא הבעירה לאחר הריתוך. לאחר טיפול ההמרה, פני חוט התומך עוברים חמצון, ויש שאריות עודפות המוצמדות למשטח פרופיל החוט. אם החוט של התומך מעובד במקומו לפני הריתוך, ולאחר שילוב ועיבוד מעטפת תא הבעירה, השתמש בברז M4-6H כדי לנקות את עודפי החומר המחוברים למשטח של פרופיל חוט התמיכה. במקביל, זה יגרום לשכבת התחמוצת על פני השטח של כמה פרופילי חוט פנימיים של התמיכה ליפול. בעת שימוש במד חוט M4-6H לבדיקה, שיעור ההסמכה הוא 67% בלבד. ניתוח סטטיסטי נערך על עיבוד של חוטים פנימיים של M4-6H על 17 תומכים של מעטפת תאי בעירה, כפי שמוצג בטבלה 1. כיצד לשפר את דיוק העיבוד של חוטי התמיכה הפך לבעיה טכנית דחופה בייצור ואספקת המוצר .
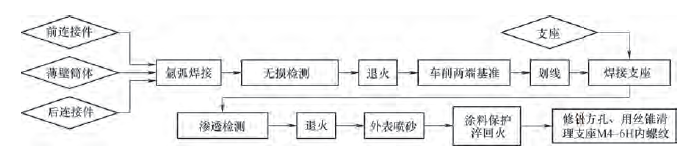
איור 2 זרימת תהליך עיבוד
טבלה 1 נתונים סטטיסטיים על עיבוד שבבי של חוטים פנימיים של M4-6H על 17 תומכים של מעטפת תאי בעירה
3 פתרונות טכניים ובדיקות תהליכיות
3.1 הצעה טכנית
לאחר סקירה, בדיקה, ניתוח ופתרון בעיות בתהליכים שונים במהלך עיבוד מעטפת תא הבעירה והתמיכה, מאמינים שהסיבה העיקרית לדיוק הממדים של החוט הפנימי M4-6H של התומך חורג מהסטנדרט הוא שאחרי טיפול המרווה, פני החוט התומך עוברים חמצון, ויש שאריות עודפות המחוברות למשטח פרופיל החוט. בזמן ניקוי החומר העודף על משטח החוט, זה עלול לגרום לשכבת התחמוצת על פני השטח של חלק מפרופילי החוט הפנימיים של התומך ליפול, וכתוצאה מכך דיוק לקוי של החוט הפנימי M4-6H של תמיכה.
בהתבסס על ניתוח תהליכים פותחו שתי תוכניות תהליכיות.
אפשרות 1: התאמה אישית של ברז ידני מיוחד, מחולק לברז ראש וברז שני, ושלוט בגודל קוטר הגובה של ברז הראש. השתמש בקונוס ראש כדי להקיש על ההברגה במצב חלקי התמיכה וקצבת עיבוד רזרבה. לאחר טיפול בחום של מעטפת תא הבעירה, השתמש בחוט תומך בעל שני קונוסים כדי להבטיח את הדיוק הסופי של החוט.
אפשרות 2: הגדל את דיוק החוט של M4-6H ברמה אחת במצב חלקי התמיכה, תהליך לפי M4-5H, פיצוי למעשה על ההבדל בין M4-6H ו-M4-5H, ועומדים בדרישות דיוק החוט [2].
3.2 תהליך הבדיקה והתוצאות
תוכנית התהליך הראשונה מתבצעת בשלושה שלבים. ① ברז מיוחד מותאם אישית (ברז ראש וברז שני), עם קצבאות שמורות לקוטר הגובה של ברז הראש של {{0}}.30מ"מ, 0.2{ {9}}מ"מ ו-0.10 מ"מ, בהתאמה השתמש בקונוס ראש כדי להקיש על החוט במהלך עיבוד חלקי התמיכה. ③ לאחר טיפול בחום, השתמש בקונוס כפול כדי להקיש על החוט. בשל הקשיות הגבוהה (48-52HRC) של החומר לאחר טיפול בחום, והשפעת המבנה בקוטר הגדול של מעטפת תא הבעירה, הקושי בפעולת השחלה על ידי מפעילים גדל, הכוח אינו אחיד, ו- כוח החיתוך נוטה לסטות מהציר. כאשר קצבת הקוטר במהלך הניסוי היא 0.30 מ"מ, אי אפשר לחתוך את החור המושחל בעת שימוש בחוט הקשה על שני קונוסים; בעת הקשה בקוטר של 0.20 מ"מ ו-0.10 מ"מ בהתאמה, עלולה להיות סטייה של חור ההברגה או שבירה של הברז, מה שמקשה על הבטחת איכות המוצר [3].
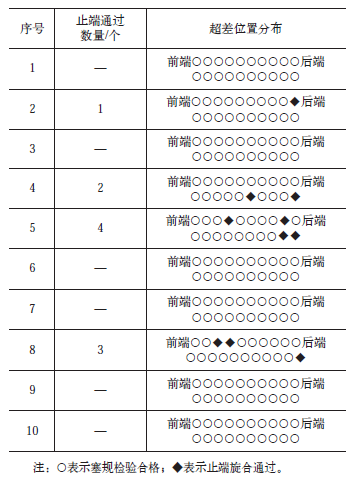
על פי תוכנית התהליך השנייה, דיוק החוט של התמיכה משתפר ברמת עיבוד אחת. מצב העיבוד של ההברגות הפנימיות של M4-6H של 10 תומכי מעטפת תאי בעירה מנותח סטטיסטית, והנתונים מוצגים בטבלה 2. דיוק ההברגה שופר מאוד, ושיעור ההסמכה של המוצר עלה מ-67 % עד 95%.
טבלה 2 נתונים סטטיסטיים על השרשור הפנימי של תמיכת העיבוד בתכנית 2
3.ניתוח תוצאות ניסוי
על ידי סיכום וניתוח תוצאות הניסוי של Scheme 1 ו- Scheme 2, על פי שיטת העיבוד של Scheme 2, שיעור ההסמכה של חוט התמיכה שופר משמעותית. מד החוט M4-7H שימש כדי לבדוק את החוטים מחוץ לסובלנות, וכל התוצאות היו מותאמות. השווה את ממדי הדיוק של חוטי M4-6H, M4-5H ו-M4-7H, כפי שמוצג בטבלה 3.
טבלה 3 M4 × ממד דיוק של 0.7 מ"מ הברגה פנימית (יחידה: מ"מ)
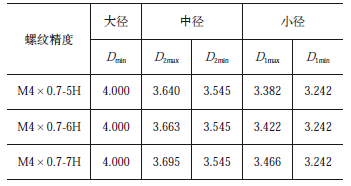
ניתן לראות שגודל קוטר הגובה של חוט M4-5H הוא mm,גודל קוטר הגובה של M4-6H הוא
 mm,גודל קוטר הגובה של M4-7H הוא
 מ"מ. סטיית הגודל המקסימלית בין 7H ל-6H היא 0.032 מ"מ, וסטיית הגבול המקסימלית בין 6H ל-5H היא 0.023 מ"מ, מה שמציין שדיוק ההברגה של התמיכה הבלתי מסויגת לא יעלה על 0.032 מ"מ. על מנת לפצות על סובלנות היתר, דיוק ההברגה בעיבוד שבפועל שופר ל-5H, עם סכום פיצוי של 0.023 מ"מ, שיכול בעצם לעמוד בדרישות של פיצוי הברגה. במקרים בודדים של דיוק חוט חורג מהסובלנות, ניתן להתייחס לכך שהסבילות קטנה מאוד, עם דיוק בין 6H ל-7H [4].
4 אמצעי שיפור ואימות תהליכים
מיון תהליך טכנולוגיית העיבוד מראה ששיטת התהליך סבירה וישימה, בהתחשב בכך ששיעור ההסמכה למוצר שופר מאוד. באמצעות ניתוח של מונח סובלנות יתר, מאמינים שסובלנות יתר של דיוק החוט נגרמת על ידי גורמים מפורטים בתהליך העיבוד. כדי לפתור לחלוטין את בעיית דיוק חוט המיסב, יבוצעו שיפורים בתהליך בשלבים הבאים של תהליך עיבוד המיסבים.
1) בעת הקשה על חוטים על מכונת ההקשה, הציר יחווה תנודה קלה. ככל שעומק העיבוד משתנה, זמן החיתוך בפתח החוט ארוך יחסית, ויהיו הבדלים קלים בגודל בין הפה לשורש. שיטת הקשה על החוט מחלקו האחורי של חוט התמיכה מאומצת כדי לפצות על השינויים הקלים בפה ובשורש במהלך תהליך העיבוד [5].
2) שפר את הדיוק של זיהוי מד חוט. השרשור של התמיכה עדיין מעובד עם דיוק M4-5H. כאשר משתמשים במד תקע הברגה לבדיקה, יש צורך שמד ה-Go מוברג במלואו ומד-No-Go מוברג לא יותר מסיבוב אחד.
3) בתהליך התזת חול לפני טיפול בחום של מעטפת תא הבעירה, יש צורך להגן על חוטי התמיכה. יש לשנות את שיטת התהליך הקודמת של שימוש בברגי M4 להגנה, ויש לעצב מחדש בורג מגן מיוחד עם דיוק של M4-6f. יש לשלוט באורך החוט בתוך סיבוב אחד כדי למנוע סיבובים ובלאי מרובים.
4) שנה את שיטת הניקוי. לאחר עיבוד מכלול המעטפת של תא הבעירה, השתמש באוויר דחוס כדי לפוצץ חומר עודף בחורי הברגה של התומך, ולאחר מכן השתמש במד תקע הברגה M4-6H כדי לבדוק. אם הוא לא יכול לעבור, נקה אותו תחילה עם ברגים M4, ולאחר מכן נקה אותו עם ברז M4-5H, ובדוק אותו עם מד תקע הברגה M4-6H לאחר הניקוי.
לאחר בדיקות תהליך ואימותים מרובים, דיוק החוט של התמיכה עומד במלואו בדרישות דיוק המוצר, ושיעור ההסמכה למוצר הוגדל ל-100%, מה שפותר לחלוטין את בעיית דיוק החוט של התמיכה.
5. מסקנה
כדי להבטיח אמינות גבוהה של חוטי תמיכה לאחר ריתוך וטיפול בחום, האמצעים הבאים ננקטים כדי לשלוט על דיוק ההברגה.
1) שפר את דיוק ההברגה ברמה אחת במהלך העיבוד במצב החלק, והתאם את דיוק ההברגה של התמיכה מ-M4-6H ל-M4-5H.
2) במהלך עיבוד חוט התמיכה הוא מעובד ממשטח הריתוך (גב), ולאחר טיפול בחום וריבוי, הוא נבדק מלפנים כדי לפצות על הבדלי הממדים בין הפה לשורש במהלך העיבוד.
3) ברגי הגנה מיוחדים מיועדים לתהליך התזת חול כדי להפחית את הדחיסה על חורים מושחלים.
על ידי אימוץ אמצעים טכנולוגיים שונים, דיוק עיבוד הברגה נשלט, ואמינות חיבורי ההברגה הוערכה באמצעות בדיקות טילים. איכות המוצר יציבה ואמינה.


