


שיטת עיבוד יעילה לחורים עמוקים מורכבים!
עיבוד חורים עמוק מורכב הפך למאתגר יותר ויותר. חלקים לרוב דורשים תכונות נוספות, כגון גימורי חורים קטנים מאוד, תאים פנימיים, שינויים בצמצם, קווי מתאר, חריצים, חוטים ושינוי כיווני חורים. כדי להשיג ביעילות חורים כאלה עם סובלנות קטנה, זה לא רק דורש ניסיון רב ומשאבי מו"פ, אלא גם יכולות הנדסיות, מתקני יישומים ומעורבות משמעותית של לקוחות.
עיבוד חורים עמוקים (DHM)
זהו סוג של שדה עיבוד שנשלט על ידי כלי חיתוך שתוכננו במיוחד עבור יישומים קיימים. תעשיות רבות ושונות כרוכות בעיבוד חורים עמוקים, אך הנפוצות ביותר הן תעשיות האנרגיה והתעופה והחלל. בהתחלה, תכונות מסוימות של חלקי חורים עמוקים עשויים להיראות בלתי אפשריים להיווצרות, אבל פתרונות כלים לא סטנדרטיים שתוכננו על ידי מומחים לא רק פותרים בעיות בתהליך, אלא גם מבטיחים שהם מבוצעים במידה מסוימת עם יעילות גבוהה ותכונות ללא שגיאות.
הביקוש הגובר לחורים מורכבים והצורך הדחוף לקצר את זמן העיבוד קידמו את הפיתוח של טכנולוגיית עיבוד חורים עמוקים מודרנית. במשך עשרות שנים, קידוח חורים עמוקים הייתה שיטת עיבוד יעילה באמצעות כלי חיתוך מסגסוגת קשיחה, אך צוואר הבקבוק של קידוח חור תחתון החל לצוץ.
כיום, הצלחה בתחום עיבוד שבבי זה מבוססת בדרך כלל על תערובת של רכיבי כלי עבודה סטנדרטיים ומיוחדים, בעלי ניסיון בתכנון כלי עיבוד מיוחדים לעיבוד חורים עמוקים. כלים אלה מצוידים במחזיקי כלים מורחבים ברמת דיוק גבוהה, בפונקציות תמיכה ובחורצים משולבים, בשילוב עם חומרי החריצים והלהבים העדכניים ביותר, כמו גם בקרת נוזל קירור ושבבים יעילה, כדי להשיג את התוצאות האיכותיות הנדרשות עם הרמה הגבוהה ביותר קצב חדירה ובטיחות עיבוד.

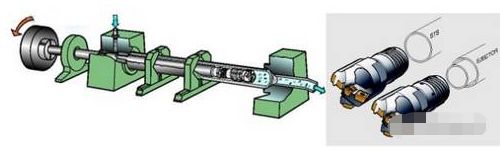
איור 1
החלקים שעוצרים עיבוד חורים עמוקים באיור 1 דורשים תחילה קידוח חורים עמוקים מאוד, ולאחר מכן כרוכים לעתים קרובות בעיבוד תכונות מורכבות שונות. ההצלחה של עיבוד חורים עמוקים מבוססת לרוב על שילוב של תקני יישום ורכיבי כלים נפוצים, בעלי ניסיון בתכנון כלים לא סטנדרטיים. סוג זה של כלי לא סטנדרטי המבוסס על מקדח T-Max 424.10 הוא חלק מיישום צינור בודד.
בקידוח חורים עמוקים, חורים בקוטר קטן מתחת ל-1 מ"מ מעובדים באמצעות מקדחי אקדח מסגסוגת קשיחה. עם זאת, עבור חורים בגודל 15 מ"מ ומעלה, משתמשים בדרך כלל במקדחי קצוות ריתוך, בעוד עבור חורים בגודל 25 מ"מ ומעלה משתמשים במקדחי להבים מתכווננים לקידוח יעיל ביותר. טכנולוגיית להבים מודרניים הניתנים לאינדקס ומערכות צינור קידוח מספקות גם אפשרויות חדשות לכלי חיתוך מיוחדים לעיבוד חורים עמוקים.
כאשר עומק החור עולה על פי 10 מהפתח, החור המעובד נחשב בדרך כלל עמוק מאוד. כאשר עומק החור מגיע פי 300 מהקוטר, נדרשות טכניקות מיוחדות וניתן להשתמש במערכות צינור בודד או כפול לקידוח. בתהליך הארוך של עיבוד לתחתית החורים הללו, נדרשים מנגנוני תנועה מיוחדים, תצורות כלים וקצוות חיתוך נכונים להשלמת העיבוד של החדר הפנימי, החריצים, הברגות והחללים. טכנולוגיית לוחות תמיכה היא תחום חשוב נוסף, והיא חיונית גם בקידוח חורים עמוקים. כעת, כחלק מטכנולוגיית עיבוד חורים עמוקים, היא התקדמה משמעותית. זה כולל כלי חיתוך מוסמכים המתאימים לתחום זה ויכולים לספק ביצועים גבוהים יותר.
איור 2
בעיבוד חורים עמוקים, חורים בקוטר קטן מתחת ל-1 מ"מ מעובדים באמצעות מקדחי אקדח מסגסוגת קשיחה. עם זאת, עבור חורים בגודל 15 מ"מ ומעלה, נעשה שימוש נפוץ במקדחי קצוות ריתוך, בעוד עבור חורים בגודל 25 מ"מ ומעלה, נעשה שימוש במקדחי להב הניתנים לאינדקס כדי לבצע ביעילות תהליכים אלה במערכות צינורות יחידים ומערכות שפופרות כפולות Ejector. המרכז הגלובלי לעיבוד חורים עמוקים של Sandvik Keleman יכול לספק משאבי פיתוח, תכנון ובדיקה לפיתוח תהליכי חלק בתעשייה. בנוסף ליישומים בקנה מידה קטן, המרכז גם משתף פעולה באופן הדוק עם תעשיות רבות הדורשות תפוקת חלקים גבוהה יותר ונוגעות במספר קטן של חורים באיכות גבוהה, כגון מחליפי חום ותבניות פלדה.
הזדמנויות מלאכה
דרישות הייצור הנוכחיות מחייבות פתרון עיבוד חורים עמוק שונה לחלוטין מזה של קידוח חורים עמוקים (שמתבצע בדרך כלל על כלי מכונות אחרים עבור תהליכים של קידומם של להב בודד). אפילו במכונות ריבוי משימות, שיטה זו נדרשת עבור הידוק בודד. לדוגמה, כאשר מעבדים חור בעומק של מספר מטרים, הפתח שלו הוא כ-100 מ"מ, וקצה אחד חייב להיות בעל חוט, והתא הפנימי שחודר לתוך החור חייב להיות בעל קוטר גדול יותר. בדרך כלל, כאשר הקידוח מסתיים, תכונות אלו מתווספות לחור בתהליך המשעמום לאחר העברת החלק אל המחרטה. בימינו, עיבוד חורים עמוק משלב את היכולת של כלי חיתוך לבצע תהליכים הבאים, ואין מגבלות התאמת כלי מכונה. טכנולוגיית הכלים החדשה הזו הרחיבה למעשה את היכולות התפעוליות שלה, ומאפשרת עיבוד יעיל יותר של תכונות תובעניות אלו בטווח קטן יותר של מגבלות.
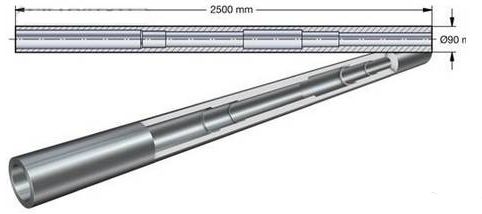
דוגמה לשימוש בטכנולוגיית עיבוד חורים עמוקים לעיבוד תכונה יעיל היא חלקי חיפושי נפט. סוג זה של חלק אורכו כ-2.5 מ' ויש לו כמה תכונות מורכבות עם סובלנות קטנות. כדי להשיג סובלנות קטנות וגימור משטח מעולה, פתרון הכלים כולל תחילה קידוח חורים בקוטר של 90 מ"מ, ולאחר מכן שימוש בקוצר צף לעיבוד שבבי מדויק. לאחר מכן, בעומק של 1.5 מ', החור בקוטר של 115 מ''מ הוגדל וחורץ. המחיצה השנייה נכנסת לחור בערך באמצע הדרך, ולאחר מכן היא גם מורחבת ומוקפת, ומעובדת באמצעות שיוף. לבסוף, בצע משעמם וריזור ליצירת שני תאים פנימיים עם שיניים (גם מחורצים לגודל המוגמר).
הכלים הנפוצים לעיבוד חורים עמוקים במרכז העולמי לעיבוד חורים עמוקים מביאים פתרונות סילוק לא סטנדרטיים המתאימים לחלקים בתעשיית החשמל הזו. זמן החיתוך הוארך מלמעלה מ-30 שעות ל-7 וחצי שעות. תוכנית סילוק כלים לא סטנדרטית זו יכולה לספק את הסובלנות הקטנה הנדרשת ובהירות פני השטח לאורך החור המורכב יחסית. התהליך כולל קידוח חור אחד עמוק ושימוש בקורר צף לעצירת עיבוד שבבי מדויק. לאחר מכן, להגיע לעומק של 1.5 מ', להפסיק להתרחב ולחטוף את החור בקוטר של 115 מ"מ. לאחר מכן, הפסיקו לקדוח ולקדוח את החלק הקצר יותר בחור עמוק נוסף, וליצור שיפוע. לבסוף, הפסיקו לשעמם ולחטוף כדי ליצור שני תאים פנימיים עם שיניים (גם הם עברו לגודל המוגמר).
במהלך עיבוד שבבי שגרתי, הזמן הנדרש להשלמת חלק זה במכונה עולה על 30 שעות. פתרון עיבוד החורים העמוקים המצויד בכלי חיתוך מיוחדים יכול לקצר את הזמן ל-7.5 שעות.
שיפור יעילות
שונה לחלוטין מהידוק רב פעולות, שימוש בטכנולוגיית עיבוד חורים עמוקים יכול גם להשיג שיפור ביעילות הייצור במנות גדולות. אין זה מפתיע שזמן החיתוך הצטמצם ב-80%. דוגמה שיכולה להוכיח יכולת היא שטכנולוגיה קניינית בעיצוב הכלים והלהבים יכולה למקסם את הבטיחות של עומסי קצה. איזון עומסים ואופטימיזציה של השפעות החיתוך על המספר האופטימלי של להבים יכולים לאפשר קצבי חדירה גבוהים יותר, ובכך להפחית את זמן העיבוד. מבחינת דיוק, סובלנות קטנות הן המומחיות של עיבוד חורים עמוקים, כאשר ל-70% מהחורים יש קטרים פנימיים קונצנטריים, סובלנות אופיינית של 0.2 מ"מ וסובלנות קוטר של 20 מיקרון.
חורים עמוקים החורגים מקו האמצע
דוגמה נוספת לדרישות גבוהות לכלי חיתוך וטכנולוגיה קניינית במהלך קידוח חורים היא עיבוד של חורים עמוקים מאוד בפיר הגנרטור של תחנת כוח. במקרה זה, מומחה תעשיית ייצור החשמל Generpro חייב לעבד 90 טון של חלקי פלדה מזויפים בצורה א-סימטרית עם חורים באורך של קרוב ל-5.5 מ' וקוטרים קצת יותר מ-100 מ"מ מקו המרכז של הפיר. יש לקדוח סוג זה של חור עמוק בסטייה מסוימת בזווית, וסובלנות המיקום חייבת להיות בטווח של 8 מ"מ בעת היציאה.
כיוון הקידוח, שבירה והסרה של שבבים, כמו גם היעדר מוחלט של פסולת בפיר המעובד מראש, הם קריטיים עבור יישום זה. פתרון הכלים כולל מקדחה ייעודית וסוג חדש של לוחית תמיכה. לפני היישום על הפיר, נדרשות בדיקות קידוח, והתוצאות מאשרות שהוא יעיל ואמין יותר - ומיקום היציאה נמצא בטווח של 2.5 מ"מ מהמטרה.
במקרים רבים, השימוש בטכנולוגיית עיבוד חורים מודרנית מעיד על הפחתה משמעותית בזמן העיבוד - ממספר שעות לפחות משעה אחת - והופך תכונות מורכבות רבות לעיבוד.


