


פגמים נפוצים והגורמים להם בתהליך ההחתמה
תבנית הטבעה היא ציוד תהליך מיוחד המעבד חומרים לחלקים (או מוצרים מוגמרים למחצה) בעיבוד הטבעה. סיווג לפי אופי התהליך: תבנית ניקוב, תבנית כיפוף, תבנית משיכה עמוקה, תבנית צורה וכו'. סיווג לפי מידת שילוב התהליך: תבנית אחת לתהליך, תבנית מרוכבת ותבנית פרוגרסיבית.
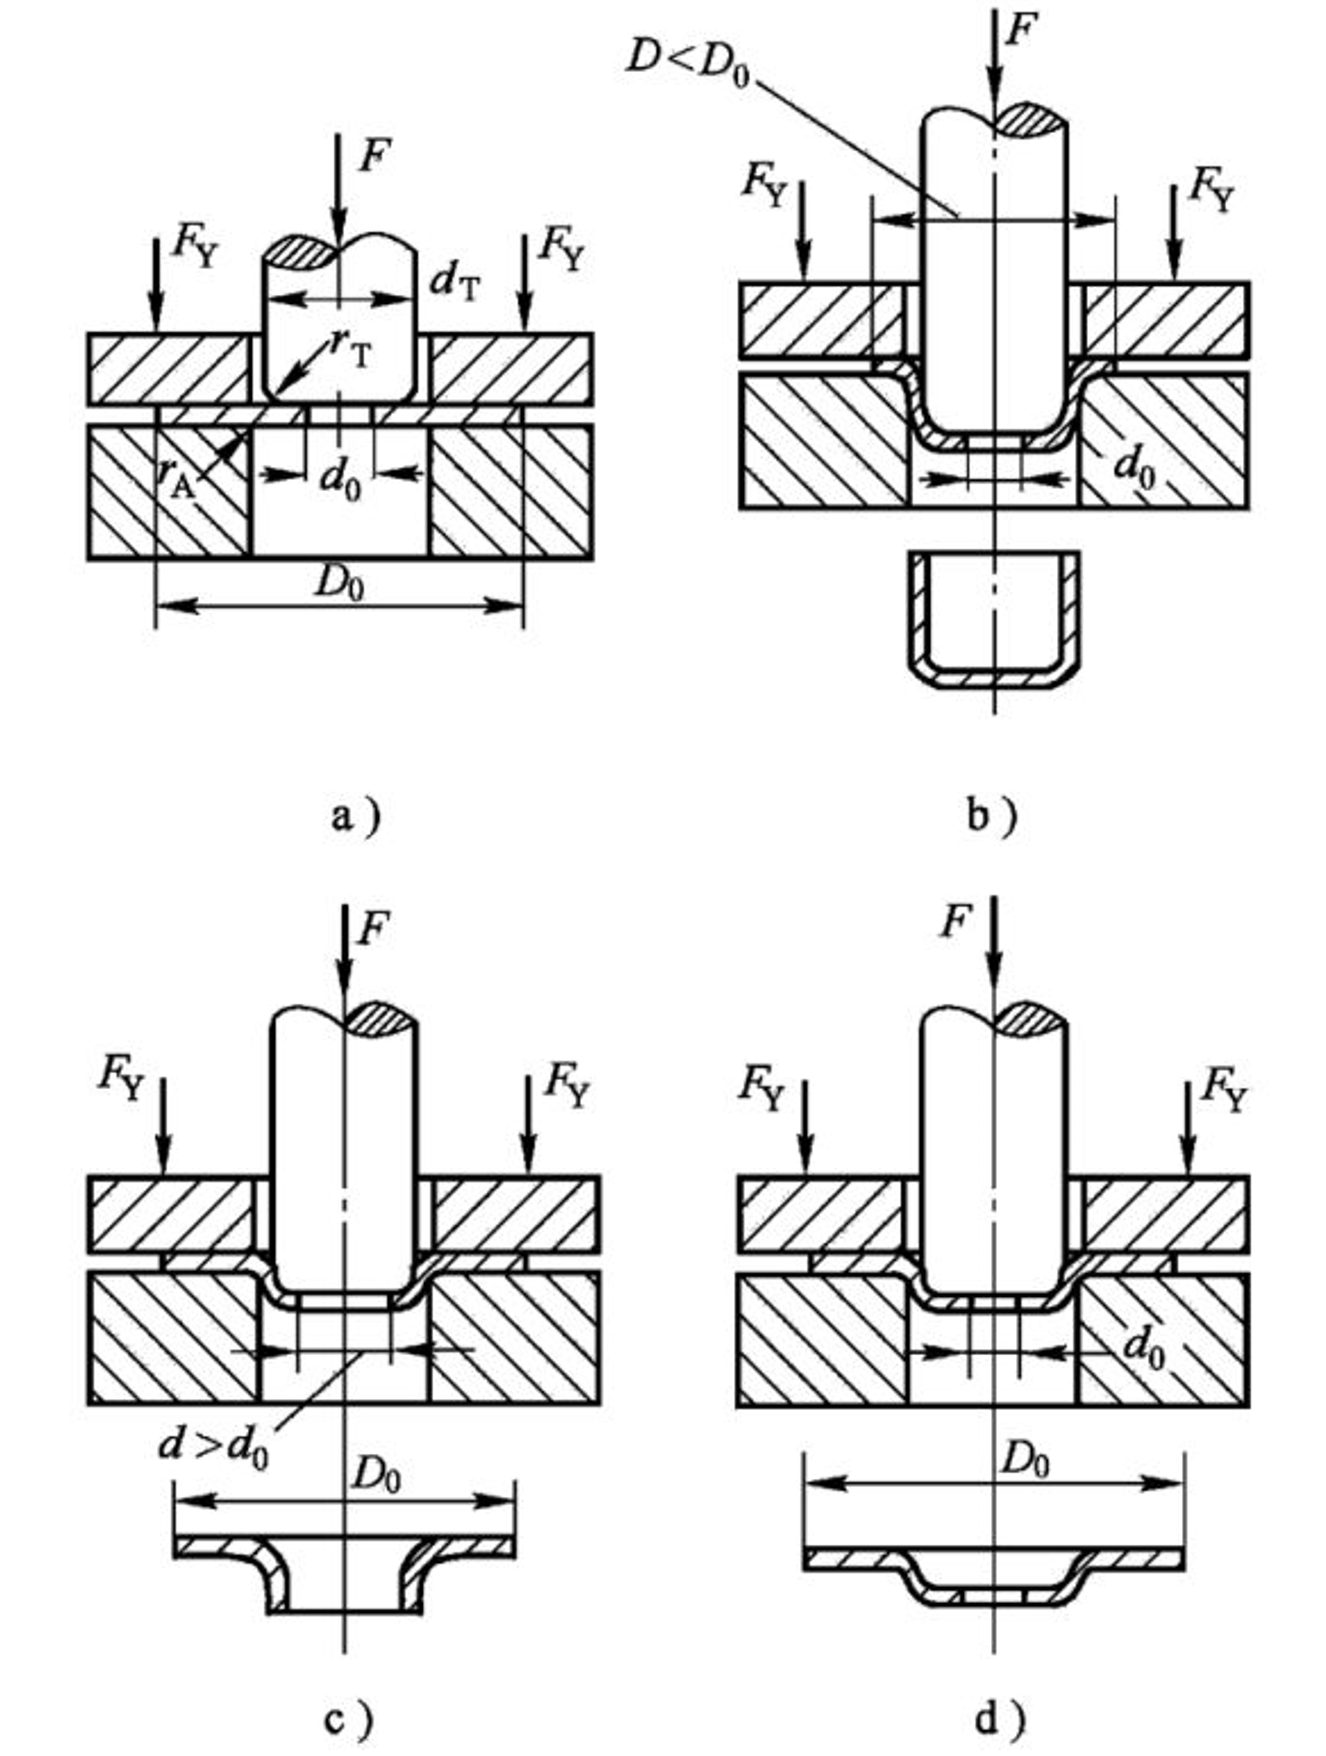
א) תבנית יצירת ב) מות ציור ג) קובייה מתנפנפת ד) קובייה בולטת
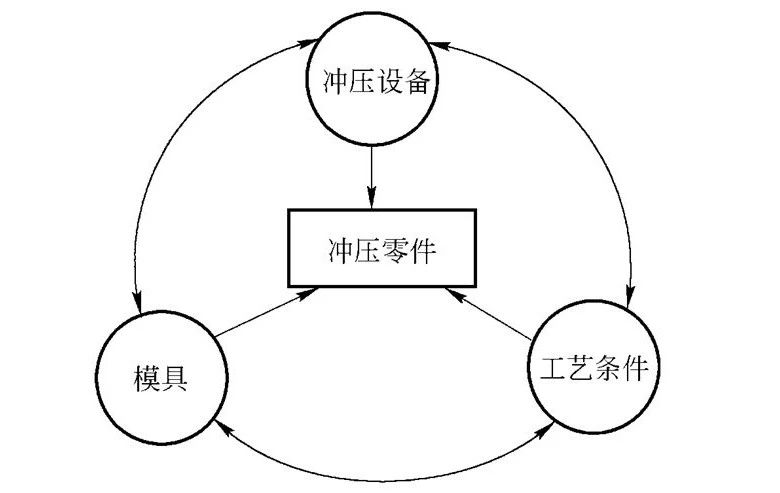
שלושת המרכיבים של ייצור הטבעה: תהליך הטבעה סביר, תבניות מתקדמות וציוד הטבעה יעיל.
1. השחרה, חבטות וקיצוץ
פגמים: כתמים מוגזמים, דפורמציה, שריטות פני השטח, אי התאמה של גודל, חורים חסרים וכו'
1) חריצים מוגזמים: הפער בין התבניות הקמורות והקעורות גדול מדי או קטן מדי; בלאי להב; דיוק הדרכה לקוי; מיקומי התבניות הקמורות והקעורות אינן קונצנטריות.
2) דפורמציה: מרווח החורים קטן מדי; התאמה לקויה בין לוחית הלחץ למשטח הדגם הקעור; מרווח מוגזם וכו'.
3) שריטות פני השטח: ישנן תופעות כמו גרירה ומשיכה במהלך הפעולה; שריטות ונזקים אחרים במהלך תהליך הגזירה של הפח.
4) אי התאמה של גודל: האכלה לא מספקת; מכשיר מיקום פגום או רופף, שינוי מיקום וכו'.
5) פחות חור: האגרוף שבור; אורך אגרוף לא מספיק וכו'.
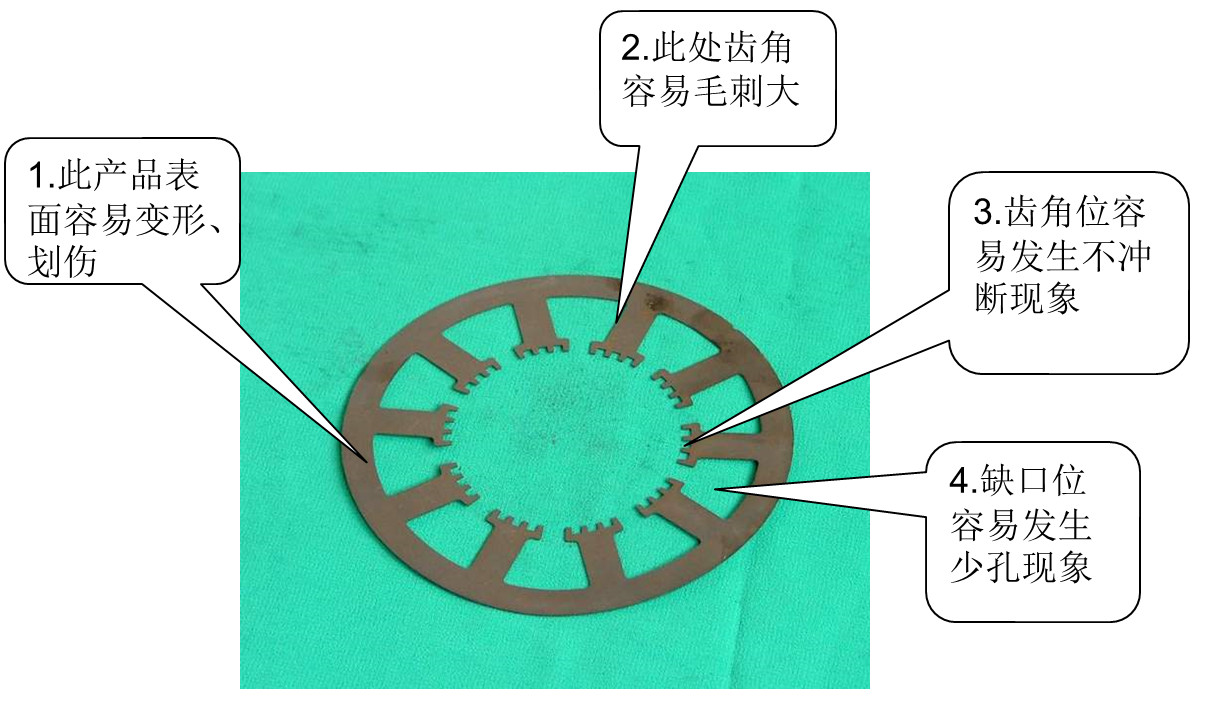
מיקומי פגמים נוטים להתרחש במוצרים כגון חיתוך, ניקוב וחיתוך
2. ציור
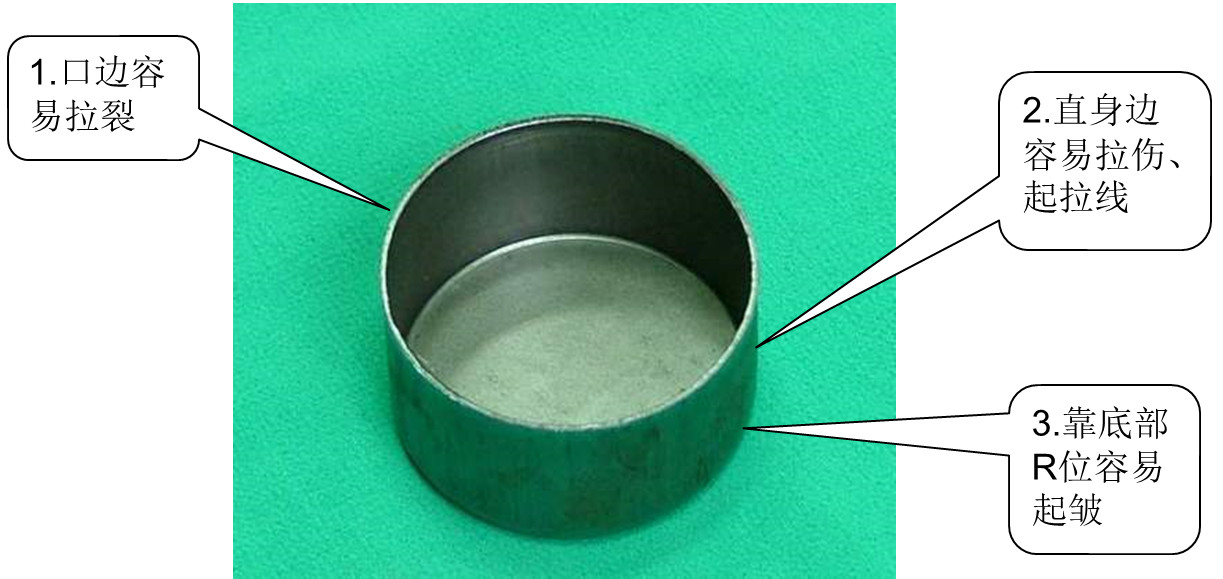
מוצרים מצויירים מועדים למיקומים פגומים
3. פלנגות
פגמים: התהפכות לא אחידות, גובה התהפכות לא עקבי, התהפכות גסה, התהפכות סדוקה וכו'.
1) היפוך לא אחיד: הרווח בין התבניות הקמורות לקעורות גדול מדי.
2) גובה התהפכות לא עקבי: פער לא אחיד בין תבניות קמורות וקעורות; מיקום לא מדויק; גודל החלקים שנפלו אינו מדויק.
3) היפוך וחספוס: יש צלקות בשולי הלהב; זיהומים על פני החלקים; הקשיות של קצה החיתוך נמוכה מדי.
4) פיצוח ופיצוח: קוצים גדולים במהלך חיתוך הקצוות; הפער בין התבניות הקמורות והקעורות קטן מדי; יש שינוי פתאומי בצורת הקצה המתהפך.
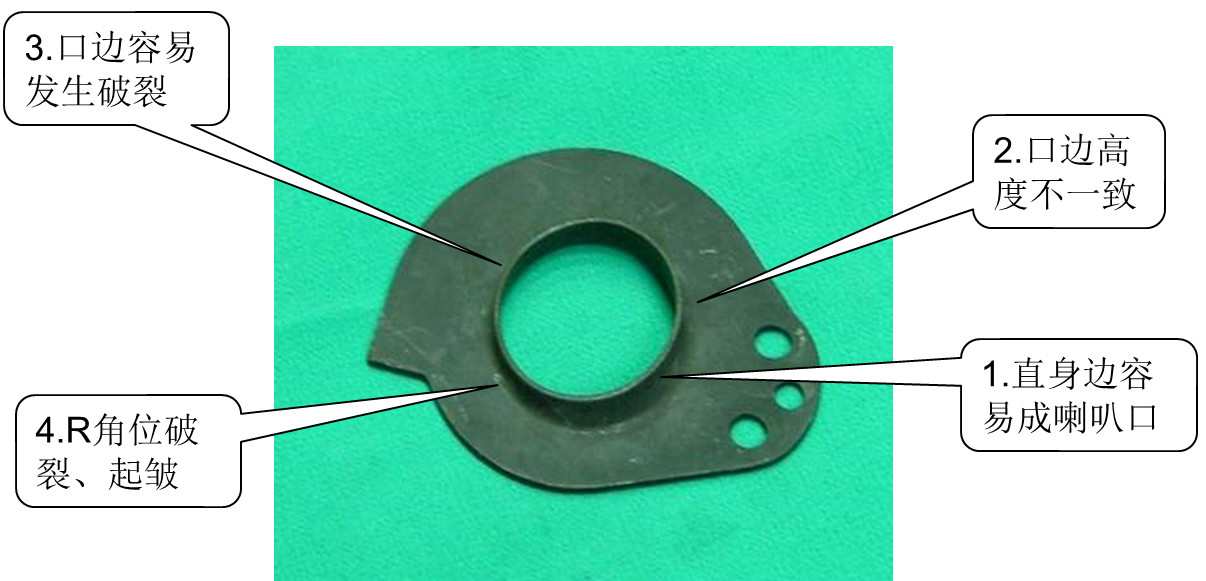
מוצרים עם דש נוטים למקומות פגומים
4. כיפוף
פגמים: זווית כיפוף לא מותאמת, קצה כיפוף סדוק, מדרגות בפינת עיקול R וכו'.
1) זווית כיפוף לא מותאמת: הרווח בין התבניות הקמורות לקעורות גדול מדי, וזווית ההתאמה בין התבניות הקמורות לקעורות אינה תואמת. עובי חומר הצלחת אינו אחיד.
2) קצה כיפוף שבור: הפער בין התבניות הקמורות והקעורות קטן מדי; זווית הכיפוף קטנה מדי; כוח חבטות מוגזם ומהירות מהירה; חומר הלוח מעט קשה.
3) כיפוף זווית R עם שלבים: זווית הכיפוף של התבניות הקמורות והקעורות גדולה מדי; זווית R חיצונית מוגזמת; כוח הכיפוף קטן מדי.
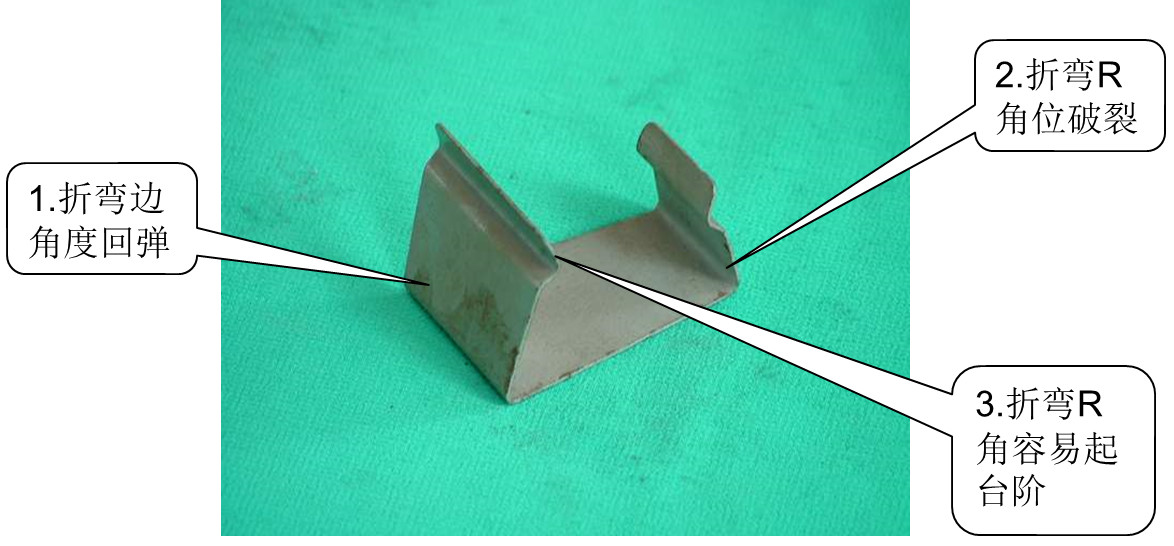
המיקום שבו פגמים נוטים להתרחש במוצרים מכופפים
5. גרוטאות חור קפיצה
1) אורך האגרוף אינו מספיק. הכנס את האגרוף לתבנית הקעורה בהתאם לקצה החיתוך של האגרוף והוסף 1 מ"מ כדי להחליף את האגרוף;
2) הרווח בין התבניות הקעורות גדול מדי. חותכים בתבנית כדי לצמצם את הפער או השתמשו במכונת ציפוי כדי לצמצם את הפער;
3) אם האגרוף או התבנית אינם ממוגנטים, השתמשו בדה-מגנטיזר כדי לבטל את האגרוף או התבנית.
6. חסימת פסולת
1) חורי פריקה קטנים או לא מיושרים מגדילים את חורי הפריקה כדי להבטיח פריקה חלקה;
2) לחור החומר יש שיניים, הגדל את גודל חור החומר כדי להסיר את השיפוע;
3) קצה החיתוך אינו מחודד, ומתח חיתוך הקו או חור ההרחבה בצד הנגדי מפחית את אורך מיקום הקיר הישר;
4) מיקום הדופן הישר של הלהב ארוך מדי, והקידוח בצד הנגדי מקצר את מיקום הדופן הישר של הלהב;
5) קצה הלהב קרס, מה שגרם לשוליים חדים, וכתוצאה מכך לחסימת חומר וטחינה מחדש של קצה הלהב.
7. מראה ירוד
1) קצה הלהב התמוטט, מה שגרם ללהב להיות גדול מדי ולטחון מחדש את קצה הלהב;
2) הפער בין האגרוף למות גדול מדי, והחוט נחתך לתוך הבלוק והפער מותאם מחדש;
3) החלקות של להב התבנית הקעור ירודה, וקצה הלהב המלוטש נמצא במצב קיר ישר;
4) הפער בין האגרוף לקוביה קטן מדי, שמור את הקוביה והתאם את הפער;
5) כוח החומר העליון גדול מדי, משוך החוצה את הלהב הפוך כדי להחליף את הקפיץ ולהפחית את כוח החומר העליון.
8. חיתוך לא אחיד
1) מיקום התאמת אופסט;
2) יש דפוס חד צדדי, הגדלת כוח המשיכה והלחיצה של החומר והתאמת המיקום;
3) שגיאת תכנון, וכתוצאה מכך חיבור כלי לא אחיד והוספות חדישות מחדש;
4) אסור להאכיל כדי להתאים את המזין;
5) קיימת טעות בחישוב שלב ההאכלה. חשב מחדש את הצעד ומיקום מחדש את מיקום הכלי.
9. האגרוף נוטה להישבר
1) גובה הסגירה נמוך מדי, וקצה החיתוך של האגרוף ארוך מדי. התאם את גובה הסגירה;
2) מיצוב לא תקין של החומר גרם לחיתוך צד אחד של אגרוף האגרוף ולשבירה של מכשיר המיקום או ההזנה עקב כוח לא אחיד;
3) חומר הפסולת מהתבנית התחתונה חוסם את קצה החיתוך, מה שגורם לאגרוף להישבר ולקדוח מחדש חור הזנה גדול כדי להבטיח הזנה חלקה;
4) תקן או חתוך מחדש את החלק הקבוע (מהדק) של האגרוף עם חלק המדריך כדי לגרום לאגרוף לנוע למעלה ולמטה בצורה חלקה (להכות בצלחת) בהיסט;
5) הנחיית לוח לקויה גרמה למכה להיות נתון לכוח חד צדדי ולתיקון הפער בין הלוחות;
6) להב האגרוף קצר מדי, מה שמפריע לצלחת האגרוף ומחליף את האגרוף, מגדיל את אורך חלק הלהב;
7) האגרוף אינו מקובע כראוי, ואם הוא זז למעלה ולמטה, יש לתקן אותו מחדש כדי למנוע ממנו לזוז מעלה ומטה;
8) להב האגרוף אינו חד ויש צורך לטחון אותו מחדש;
9) משטח האגרוף נשרט ונתון לכוח לא אחיד במהלך הסרת החומר. החלף שוב את האגרוף;
10) האגרוף דק מדי, ארוך מדי והחוזק אינו מספיק. שנה שוב את סוג האגרוף;
11) קשיות האגרוף גבוהה מדי, וחומר האגרוף שגוי. החלף את חומר האגרוף והתאם את קשיות טיפול החום.
10. סתימות ברזל
1) חישוב מחדש של מיקום החיזוק או תנוחת הכיפוף עקב חוסר יישור של החיזוק;
2) אם מרווח הכיפוף קטן מדי, סחטו החוצה את סיבי הברזל כדי להתאים מחדש את הרווח, או טחנו את הבלוק שנוצר או טחנו את האגרוף שנוצר;
3) התבנית הקמורה המתכופפת חדה מכדי לתקן את זווית R;
4) אם יש מעט מדי חומר עבור קצה החיתוך, חבר מחדש את קצה החיתוך;
5) סרגל הלחץ צר מדי ויש צורך לטחון אותו שוב.
11. הנבטה לקויה
1) מרכז החור התחתון של הניצן אינו עולה בקנה אחד עם מרכז אגרוף הניצן כדי לקבוע את המיקום המרכזי הנכון, או להזיז את המיקום של אגרוף הניצנים, או להזיז אותו למצב של ניקוב מראש של קצה הניצן גבוה נמוך או אפילו לשבור, או להתאים את המיקום;
2) פער לא אחיד בין תבניות קעורות, וכתוצאה מכך מרווחים נמוכים או אפילו שבורים בין נבטים, קצוות גבוהים ונבטים לתיקון קצוות;
3) החור התחתון הנבט אינו עומד בדרישות, וכתוצאה מכך גובה הנבטה וחישוב מחדש של פתח החור התחתון, הגדלת או הקטנת סטיית הקוטר של חורים שננקבו מראש, ואפילו פיצוח.
12. יציקה לקויה
1) התבנית הקמורה של התבנית היוצרות חדה מדי, וגורמת לחומר להיסדק. יש לחתוך את התבנית הקמורה היוצר בזווית R, ואת קצה החיתוך יש לחתוך כראוי עם זווית R;
2) אורך האגרוף היוצר אינו מספיק, וכתוצאה מכך חוסר היכולת לחשב את האורך הנכון של האגרוף ולהתאים את האורך האמיתי של האגרוף כדי לעמוד בדרישות הגיבוש;
3) האגרוף היוצר ארוך מדי, מה שגורם לעיוות של החומר בנקודת היצירה. חשוב לקבוע את האורך הנכון של האגרוף ולהתאים את אורך האגרוף בפועל כדי לעמוד בדרישות עד שהוא נשבר;
4) חומר לא מספיק במקום היווצרות גורם לסדקים במתיחה. חשב את החומר הנפרש, או תקן את זווית R או הקטנת גובה היווצרות;
5) מיקום לקוי, גורם לפגמי יציקה. התאם את התקן המיקום או ההאכלה;
6) הפער היוצר קטן מדי, גורם לקריעה או עיוות, והתאמת הפער.
13. מידות כיפוף
1) שגיאת הזווית הנגרמת עקב אי התאמה של התבנית למקומה מובילה לסטיית גודל, גובה סגירה גרוע או הבדל זווית גרוע;
2) גמישות לא מספקת גורמת לזווית ירודה, וכתוצאה מכך לסטיית מימד והחלפת קפיץ;
3) החומר אינו עומד בדרישות, וכתוצאה מכך החלפת זווית וגודל גרועה או התאמה מחדש של סטיית הפער;
4) החריגה בעובי החומר גורמת לליקויים בזווית, וכתוצאה מכך לסטייה בגודל. עובי החומר נקבע, והחומר מוחלף או הפרש הפער מותאם מחדש;
5) מיקום לא נכון מוביל לסטייה בגודל. התאמת המיקום עושה את הגודל בסדר;
6) שגיאות תכנון או עיבוד גורמות לריתוך והשחזה לסירוגין בין בלוקים של הרכבה ציבורית מכופפת, ביטול הפערים בין הבלוקים וכתוצאה מכך ממדי כיפוף קטנים;
7) לציבור היוצרים אין זווית R, ובנסיבות רגילות, גובה הכיפוף של זווית R לתיקון הציבורי היוצר קטן מדי;
8) ממדי הכיפוף משני הצדדים גדולים מדי עבור חיזוק דחיסה;
9) כיפוף ומשיכה חד צדדית גורמים לאי יציבות בגודל, להגביר את כוח הקפיץ, להתאים את המיקום;
10) פערים בלתי סבירים, הגורמים לזוויות גרועות ולסטיות ממדים, פערי תיקון;
11) גובה הסכין המתקפל אינו מספיק, ואגרוף הכיפוף קצר מכדי להיכנס לתוך הסכין המתקפל. זה מגדיל את גובה הסכין המתקפל, מה שגורם לאגרוף הכיפוף להשתלב במיקום הסכין המתקפל ככל האפשר, וכתוצאה מכך זוויות שליליות יותר;
12) בעת כיפוף, המהירות מהירה מדי, מה שגורם לעיוות בשורש הכיפוף. התאם את יחס המהירות ובחר במהירות סבירה;
13) המבנה אינו סביר, והסכין המתקפלת אינה מוכנסת לתבנית הקבועה. כאשר טוחנים מחדש את החריץ ומכניסים את הסכין המתקפלת לתבנית להטבעה, הפער הופך גדול יותר;
14) הקשיות של טיפול החום הגברי שנוצר אינה מספקת, וכתוצאה מכך שבירה של קו הלחץ או השטחה של קו הלחץ הגברי שנוצר מחדש.
14. אין הפרשות
1) התאמת מיקום או הזנה לא נכונה של התקני מיקום או האכלה;
2) הימנעות, שחיקה והימנעות לא מספקת;
3) עמוד המנחה הפנימי פגום, מה שגורם לפעילות לקויה של ייצור לוח. החלף את עמוד המדריך הפנימי;
4) החלף את האגרוף אם הוא נמשך או שהמשטח אינו חלק;
5) לארגן מחדש באופן סביר את המיקום של סיכת החומר העליון;
6) כוח חומר עליון לא מספיק או כוח הפשטה לא מספיק, החלף את קפיץ החומר העליון או קפיץ ההפשטה;
7) התיאום בין האגרוף ללוחית המהדק אינו חלק, ותיקון לוחית האגרוף והמהדק הופך את התיאום בין האגרוף ללוחית המהדק לחלק;
8) אם המחוון שנוצר אינו מתאים בצורה חלקה, כוונן את המחוון וחריץ המדריך כדי שיתאימו בצורה חלקה;
9) טיפול בחום לא הולם במהלך ייצור לוחות, דפורמציה לאחר הטבעה למשך תקופה, שחיקה מחדש וייצור לוחות לתיקון דפורמציה;
10) אם האגרוף ארוך מדי או שאורך סיכת החומר העליון אינו מספיק, הגדילו את אורך סיכת החומר העליון או החליפו אותו באגרוף באורך מתאים;
11) החלף את האגרוף כאשר האגרוף נשבר;
12) התבנית אינה ממוגנטת, וחומר העבודה מועלה כדי לבטל את מגנט התבנית.
15. משלוח חומר לא חלק
1) התבנית אינה מיושרת כראוי, וכתוצאה מכך חגורת החומר לא נמצאת באותו קו ישר כמו המזין והתבנית מיושרת מחדש או שהמזין מותאם;
2) החלפת מכונת פילוס או חומר עבור התאמת חגורה לא אחידה;
3) אי פריקה גורם להאכלה לא אחידה, עיין בפתרונות ללא פריקה;
4) התאם את המיקום חזק מדי;
5) כוונן את סיכת המדריך אם היא הדוקה מדי או אם מיקום הקיר הישר ארוך מדי;
6) אם האגרוף אינו מקובע כראוי או ארוך מדי ומפריע לחגורת החומר, החלף אותו באגרוף באורך מתאים ותקן אותו מחדש;
7) סיכת החומר העליון קצרה מדי, מה שגורם להפרעה בין חגורת החומר לבלוק שנוצר. התאם את אורך סיכת החומר העליון כדי למנוע הפרעות;
8) סידור לא תקין של מיקום הבלוק הצף והתאמת מיקום הבלוק הצף.
16. ריתוק גרוע
1) גובה סגירה לא תקין של התבנית, מסמרות לא מספקות והתאמת גובה הסגירה;
2) חומר העבודה אינו במקומו, וסטיית המיקום מותאמת;
3) לפני מסמרות, אם חומר העבודה פגום, אשר את חור הנבט. עיין בפתרון של פגם חור הנבט כדי לאשר אם חור המריטה משופע. אם אין שיפוע, הגדל את השיפוע;
4) אם אורך האגרוף המרתק אינו מספיק, החליפו אותו בפאנץ' באורך מתאים;
5) אשרו כי אגרוף הריתוק אינו עומד בדרישות והשתמש באגרוף ריתוך העומד בדרישות.
17. חסר או מותקן
1) ניקוב זהיר ושגוי במהלך הרכבה מקרית;
2) אגרופים ללא סימוני כיוון מסומנים באגרופים כיוון.
18. התקנת בורג שגויה
1) לא לדעת את עובי התבנית, לדעת שעובי התבנית ארוך מדי או קצר מדי;
2) לא מספיק זהיר וחסר ניסיון כדי לבחור ברגים מתאימים.
19. פירוק והרכבת תבניות
1) אם לא מנגב את חור הסיכה, יש לנגב את חור הסיכה והסיכה. בעת פירוק התבנית, יש להסיר תחילה את סיכת המיקום. אם קל לפגוע בתבנית, יש להשתמש בברגים כדי להנחות אותה תחילה, ולאחר מכן יש לקדוח את חור סיכת המיקום;
2) אל תפגע בחור הסיכה כאשר ההתקנה והפירוק של תוכנית התבנית אינם נכונים והפין נשמט.
20. סיכת מיקום
1) כאשר דופן החור מחוספס או נשרט, מה שגורם להרכבה הדוקה מדי של התבנית, בדוק היטב אם חור הסיכה מחוספס, אחרת יש לחפור מחדש את חור הסיכה שלא ניתן לקדוח;
2) אם חור הסיכה מוסט או שאין חור מילוט מתחת, הוסף חור מילוט של סיכת מיצוב.
21. אביב ארוך מדי
1) אי שימת לב למדידת עומק חור הקפיץ, חישוב כמות הדחיסה של הקפיץ ובחירה מחדש לא ניתן ללחוץ כלפי מטה;
2) לא מספיק זהיר, חוסר ניסיון, מרכז מת תחתון קפיץ מתאים.


