


ניתוח הסיבות לשבירת שבב כלים ופתרונות לא מהימנים
כמה אתה יודע על ידע בשבירת שבבי כלים? לאחר קריאת מאמר זה, אני מאמין שהוא יעזור לעבודה היומיומית שלך.
לאמינות שבבי הכלים יש השפעה משמעותית על הייצור הרגיל ועל בטיחות המפעיל. בחיתוך, שבבים שבורים יכולים להתיז ולפגוע באנשים, והם נוטים לפגוע בכלי המכונה; עם זאת, שבבים בצורת רצועה ארוכה עלולים לעטוף את חומר העבודה או הכלי, לשרוט בקלות את חומר העבודה, לגרום נזק לכלי, ואף להשפיע על בטיחות העובדים.
למכונות עיבוד אוטומטיות כמו כלי עיבוד CNC (מרכזי עיבוד שבבי), בשל ריבוי כלי החיתוך והחיבור ההדוק בין מחזיק הכלי לכלי, בעיית שבירת השבבים הופכת חשובה יותר. כל עוד אחד מכלי החיתוך אינו אמין, הוא עלול לשבש את המחזור האוטומטי של כלי המכונה ואף לשבש את הפעולה הרגילה של הקו האוטומטי כולו. לכן, בעת תכנון, בחירה או השחזה של כלים, יש לקחת בחשבון את האמינות של שבבי הכלים. עבור מכונות CNC (מרכזי עיבוד) וכו', יש לעמוד בדרישות הבאות:
לא יסתבכו שבבים על כלי חיתוך, חלקי עבודה וכלים וציוד סמוכים;
אסור להתיז שבבים כדי להבטיח את שלומם של המפעילים והמשקיפים;
במהלך עיבוד מדויק, שבבים לא צריכים לשרוט את פני השטח המעובדים של חומר העבודה, מה שמשפיע על איכות המשטח המעובד;
להבטיח את העמידות שנקבעה מראש של כלי החיתוך, להימנע מבלאי מוקדם, ולעשות כל מאמץ כדי למנוע את נזקם;
כאשר שבבים זורמים החוצה, זה לא מפריע להזרקת נוזל חיתוך;
שבבים לא ישרוטו את מדריכי המכונה או רכיבים אחרים.
על בסיס עמידה בדרישות לעיל, לכלי חיתוך שונים יש דרישות שונות לגבי אורך השבב. לדוגמה, אורך השבב המרבי עבור חומרי פלדה מחוספסים הוא בדרך כלל סביב 100 מ"מ; מכונית משובחת צריכה להיות מעט ארוכה יותר. כדי למנוע שבבים עדינים מדי, מכיוון שהם מוטמעים בקלות בחלקים חשובים של מנחה המכונה ומכשיר הכלי (כגון מישור הייחוס), הדבר מצריך לא רק התקני הגנה נוספים, אלא גם מציב קשיים מסוימים בהסרת שבבים.
עבור כלי חיתוך מסוימים שאינם מועדים לשבירת שבבים, כגון כלי חריטה, חריצים וכלי מפנה, יש להבטיח סלסול יציב של שבבים בכלי מכונות אוטומטיות כגון מרכזי עיבוד CNC.
אחד
סיווג צורות שבבים
על פי התנאים הספציפיים של חומר העבודה, הפרמטרים הגיאומטריים של הכלי וכמות החיתוך, צורת השבבים כוללת בדרך כלל: שבבי רצועה, שבבים בצורת C, שבבי סתתים, שבבים בצורת פגודה, שבבים בצורת קפיץ, שבבי בורג ארוכים והדוקים, בורג צ'יפס וכו'.
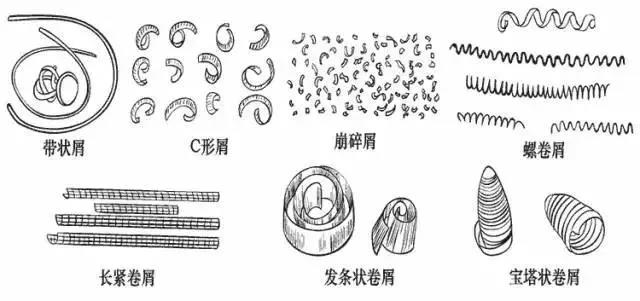
1. פסולת רצועות
בעת חיתוך מהיר של חומרי מתכת פלסטיים, אם לא ננקטים אמצעי שבירת שבבים, קל ליצור שבבים בצורת רצועה, שהם רציפים ולעתים קרובות מסתבכים על חומר העבודה או הכלי, שורטים בקלות את פני השטח של חומר העבודה או פוגעים בקצה החיתוך. של הכלי, ואפילו פציעה של אנשים. לכן, רצוי להימנע ככל האפשר מיצירת שבבים בצורת רצועה.
אבל לפעמים אנחנו גם מקווים לקבל שבבי רצועה כדי שניתן יהיה לפרוק את הצ'יפס בצורה חלקה. לדוגמה, כאשר משעמם חורים עיוורים על מכונת משעמם אנכית.
2. פסולת בצורת C
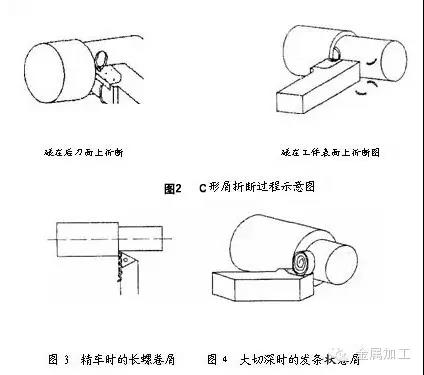
בעת הפיכת פלדת פחמן כללית וחומרי פלדה מסגסוגת, שימוש בכלי מפנה עם חריץ שבב יכול ליצור בקלות שבבים בצורת C. לשבבים בצורת C יש את החיסרון של שבבי רצועה. אבל רוב השבבים בצורת C נשברים על ידי התנגשות עם הפנים האחורי של כלי הסיבוב או פני השטח של חומר העבודה. התנגשות בתדירות גבוהה ושבירה של שבבים יכולים להשפיע על החלקות של תהליך החיתוך, ובכך להשפיע על החספוס של המשטח המעובד. לכן, במהלך עיבוד מדוייק, בדרך כלל לא רצוי להשיג שבבים בצורת C. במקום זאת, רצוי יותר להשיג שבבי סליל ספירלה ארוכים כדי להפוך את תהליך החיתוך ליציב יותר.
3. פירורים בצורת טחנת רוח
הפיכת חלקי פלדה עם עומק חיתוך גדול וקצב הזנה גבוה במחרטות כבדות מביאה לשבבים רחבים ועבים. אם נוצרים שבבים בצורת C, הם יכולים בקלות לפגוע בקצה החיתוך ואף לגרום לעוף ולפציעה של אנשים. אז בדרך כלל, רדיוס הקשת בתחתית חריץ השבב גדל, כך שהשבבים יוצרים רצועות שיער ומתנגשים ונשברים על משטח העיבוד, ונופלים מעצם משקלם.
4. פירורים ארוכים והדוקים
תהליך היווצרות שבבים ארוכים והדוקים יציב יחסית, וגם הניקוי נוח. זוהי צורת שבב טובה במחרטה רגילה.
5. פירורים בצורת פגודה
בעת עיבוד CNC, מכונות או עיבוד קו אוטומטי, רצוי להשיג סוג זה של שבב מכיוון שהוא לא יסתבך עם הכלי וחומר העבודה. וגם הניקוי נוח.
6. פסולת מפולת
בעת הפיכת חומרים שבירים כגון ברזל יצוק, פליז שביר וברונזה יצוק, נוצר בקלות פסולת בצורת מחט או מקוטעת, אשר נוטה להתיז ולפצוע אנשים, כמו גם להזיק לכלי המכונה. אם יאמצו אמצעי גלגול שבבים, ניתן לחבר את השבבים לגלילים קצרים.
בקיצור, התנאים הספציפיים של עיבוד החיתוך שונים, וגם הצורה הרצויה של הצ'יפס שונה. עם זאת, ללא קשר לצורת השבבים, הם חייבים להיות שבורים באופן אמין.
שתיים
העיקרון של שבירת שבב
בתהליך של חיתוך מתכת, האם קל לשבור את השבבים קשור ישירות לעיוות של השבבים. לכן, לימוד העיקרון של שבירת שבבים חייב להתחיל בלימוד חוקי דפורמציה של שבבים.
השבבים הנוצרים בתהליך החיתוך, עקב דפורמציה פלסטית משמעותית, יהיו בעלי עלייה בקשיות, בעוד שהפלסטיות והקשיחות יפחתו משמעותית. תופעה זו נקראת התקשות בעבודה קרה. לאחר התקשות בעבודה קרה, השבבים הופכים קשים ושבירים, ונשברים בקלות כאשר הם נתונים לעומסי כיפוף או פגיעה מתחלפים. ככל שהדפורמציה הפלסטית שחווים השבבים גדולה יותר, כך תופעת השבירה משמעותית יותר, וקל יותר לשבור אותה. כאשר חותכים חומרים בעלי חוזק גבוה, פלסטיות גבוהה וקשיחות גבוהה שקשה לשבור שבבים, יש להשתדל להגביר את העיוות של השבבים כדי להפחית את הפלסטיות והקשיחות שלהם, על מנת להשיג את מטרת שבירת השבבים.
העיוות של שבבים יכול להיות מורכב משני חלקים:
החלק הראשון הוא העיוות הבסיסי שנוצר במהלך תהליך החיתוך. עיוות השבב הנמדד במהלך חיתוך חופשי עם כלי סיבוב פני גרפה שטוח קרוב יחסית לערך העיוות הבסיסי. הגורמים העיקריים המשפיעים על דפורמציה בסיסית כוללים זווית גריפה של הכלי, שיפוע שלילי ומהירות חיתוך. ככל שהזווית הקדמית קטנה יותר, כך התרחק השלילי רחב יותר וככל שמהירות החיתוך נמוכה יותר, כך גדל העיוות של השבב, מה שמסייע יותר לשבירת שבב. לכן, הקטנת הזווית הקדמית, הרחבת השיפוע השלילי והפחתת מהירות החיתוך יכולים להיות אמצעים לקידום שבירת שבב.
החלק השני הוא הדפורמציה שעוברים שבבים במהלך תהליך הזרימה והסלסול, שאנו מתייחסים אליו כאל דפורמציה נוספת. מכיוון שברוב המקרים רק העיוות הבסיסי בתהליך החיתוך אינו יכול לשבור את השבבים ויש להוסיף עיוות נוסף להשגת מטרת ההתקשות והשבירה. הדרך הפשוטה ביותר לאלץ שבבים לעבור דפורמציה נוספת היא לטחון (או ללחוץ) צורה מסוימת של חריץ שבב על משטח החיתוך הקדמי, לאלץ את השבבים לזרום לתוך חריץ השבב ואז להתכרבל ולעוות. לאחר שעברו עיוות נוסף של סלסול מחדש, השבבים מתקשים עוד יותר והופכים שבירים. כאשר הם מתנגשים בחומר העבודה או במשטח החיתוך האחורי, הם נשברים בקלות.
שְׁלוֹשָׁה
השפעת חריץ שבירת שבב על שבירת שבב (גלגול)
חריץ שבירת השבבים לא רק ממלא תפקיד דפורמציה נוסף על השבבים, אלא גם בעל השפעה חשובה על הצורה והשבירה של השבבים. בעיבוד חיתוך, אנשים משתמשים בצורות ובגדלים השונים של חריצי שבבים, כמו גם בזווית הנטייה בין חריץ השבב לקצה החיתוך הראשי, כדי לשלוט בסלסול ושבירה של שבבים. על מנת להבין טוב יותר ולשלוט בחוקים אלו, ננתח בפירוט את הצורה והגודל של חריץ השבב, כמו גם את השפעת זווית הנטייה בין חריץ השבב לשולי החיתוך הראשי על צורת השבב ושבר השבב.
1. צורת חריץ השבב
ישנם שלושה סוגים של צורות לחריצים לשבירת שבבים: קשת ישרה, קשת ישרה וקשת מלאה.

(1) חריץ שבירת שבב הקשת הישר והמעגלי נוצר על ידי חיבור קו ישר וקשת מעגלית. החלק הישר יוצר את הפנים הקדמיות של הכלי, ולגודל הרדיוס Rn של הקשת התחתונה של החריץ יש השפעה מסוימת על הסלסול והעיוות של השבבים. אם Rn קטן, רדיוס מסתלסל השבב קטן, בעוד שעיוות השבב גדול; אם Rn גדול, רדיוס מסתלסל השבב גדול, בעוד שעיוות השבב קטן. בעומק חיתוך בינוני (עומק חיתוך ap=2-6mm), Rn=(0.4-0.7) בדרך כלל נבחר B, כאשר B הוא הרוחב של חריץ שבב.
(2) חריץ השבב הליניארי נוצר על ידי חיתוך של שני קווים ישרים, עם זווית תחתונה של 180 מעלות - σ ( σ מתייחס כזווית טריז פלטפורמה לשבירת שבב, זווית תחתונה של חריץ (180 מעלות - σ) החלפת הפונקציה של arc Rn. אם הזווית התחתונה של החריץ קטנה, רדיוס הסלסול של השבבים קטן, והעיוות של השבבים גדול; אם הזווית התחתונה של החריץ גדולה, רדיוס הסלסול של השבבים גדול, והעיוות של השבבים קטן. בעומק חיתוך מתון, זווית הטריז של שולחן שבירת השבבים נבחרת בדרך כלל מ-60 מעלות עד 70 מעלות.
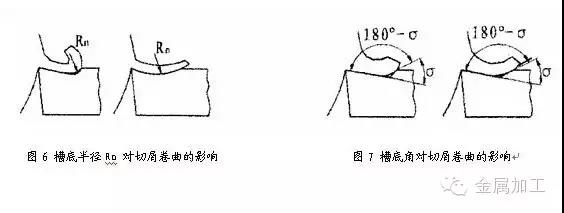
שני הסוגים לעיל של חריצי חיתוך שבבים מתאימים לעיבוד פלדת פחמן ופלדה מבנית מסגסוגת, והפינה הקדמית היא בדרך כלל . בטווח של 5-15 מעלות .
(3) הפרמטרים העיקריים של חריץ שבירת שבב קשת מלא הם רוחב החריץ B, רדיוס הקשת התחתון של החריץ Rn וזווית קדמית. הקשר ביניהם הוא:
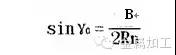
注:见图5C
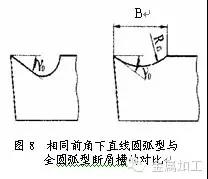
בעת חיתוך חומרים פלסטיים גבוהים כגון נחושת ופלדת אל חלד, נעשה שימוש לעתים קרובות בחריץ לשבירת שבב קשת מלא. מכיוון שכאשר מעבדים חומרים פלסטיים גבוהים, זווית הגריפה של הכלי נבחרת גדולה יחסית (קצה החיתוך של כלי החריץ לשבירת שבב הקשת המלא עם זווית קדמית באותו גודל (0=25 מעלות ~30 מעלות) יציב יחסית, וגם החריץ רדוד, מה שהופך אותו למעשי יותר עבור זרימת שבבים.
2. רוחב חריץ השבב
רוחב B של חריץ השבב קשור לקצב ההזנה f ולעומק החיתוך ap. כאשר קצב ההזנה f עולה, עובי החיתוך גדל, ויש להרחיב את רוחב חריץ השבב בהתאם; עומק החיתוך גדול, ויש גם להרחיב את החריץ כראוי.
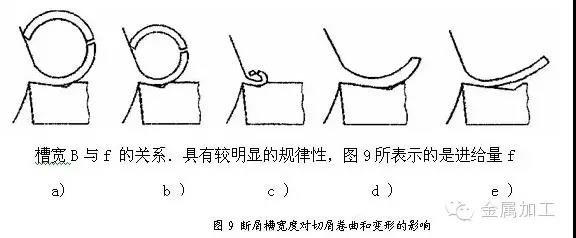
השפעת השינוי ברוחב חריץ שבב B על סלסול ועיוות שבב, שנותר קבוע וללא שינוי. איור 9א מראה שרוחב החריץ מותאם בעצם לקצב ההזנה, והשבבים מכופפים ומעוותים לפני התנגשות ופריצה לצורת C; איור 9b מראה שהחריץ אינו רחב מספיק, רדיוס מסתלסל השבב קטן, העיוות גדול, ולאחר התנגשות הוא נשבר לצורת C קצרה או יוצר חתיכות קטנות מקוטעות; איור 9c מראה שהחריץ צר מדי, והשבבים נדחסים לגלילים קטנים ונחסמים בחריץ, מה שמקשה על הזרימה החוצה, וכתוצאה מכך חסימת שבב ואף פגיעה בקצה החיתוך; איורים 9d ו-e מראים כי החריץ רחב מדי, רדיוס הסלסול השבב גדול מדי, העיוות אינו מספיק ולא קל לשבור אותו. לפעמים, זה אפילו לא זורם דרך החלק התחתון של החריץ ויוצר בחופשיות שבבים בצורת רצועה.
אם רוחב חריץ השבב נבחר בתחילה באמצעות קצב ההזנה, באופן גס, לחיתוך פלדת פחמן בינונית, הקשר בין הרוחב B לקצב ההזנה f הוא בערך B=10f; בעת חיתוך פלדת סגסוגת, כדי להגביר עיוות שבב, ניתן לקחת B=7f.
רוחב B של חריץ השבב צריך להתאים גם לעומק החיתוך ap. באופן כללי, ניתן לבחור את רוחב החריץ B באופן גס על סמך ap, וכאשר ap גדול, B צריך להיות גם גדול יותר; אם ap קטן, יש להפחית את B כראוי. מכיוון שכאשר עומק החיתוך עמוק מדי והחריץ צר מדי, השבבים רחבים ולא קלים להתכרבל בחריץ, כך שהשבבים לרוב אינם זורמים לתחתית החריץ ויוצרים שבבים בצורת רצועה בעצמם; כאשר עומק החיתוך קטן אך החריץ רחב מדי, השבבים צרים, הזרימה יחסית חופשית, העיוות אינו מספיק ולא קל לשבור אותו.
3. זווית הנטייה בין חריץ השבב לקצה החיתוך הראשי
ישנן שלוש שיטות הטיה נפוצות עבור חריץ השבב וקצה החיתוך הראשי: הטיה חיצונית, הטיה מקבילה והטיה פנימית.
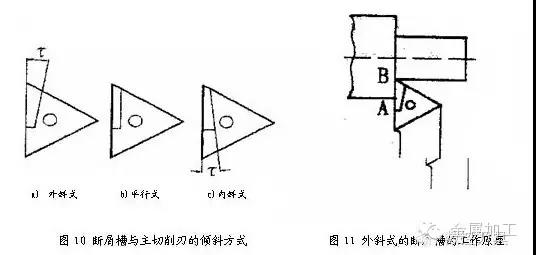
(1) סוג אלכסוני חיצוני
חריץ השבב המשופע כלפי חוץ רחב מלפנים וצר מאחור, עמוק מלפנים ורדוד מאחור.
עיוות התפתלות השבב של חריץ שבירת השבב המשופע החיצוני הוא גדול, כפי שמוצג באיור 11. מהירות החיתוך היא הגבוהה ביותר ליד המשטח החיצוני A של חומר העבודה, והחריץ צר. השבב נחסם ומסולסל תחילה, עם רדיוס מסתלסל קטן ועיוות גדול; בקצה החיתוך B, מהירות החיתוך נמוכה והחריץ רחב. השבבים מסולסלים לבסוף עם רדיוס מסתלסל גדול יותר, מה שיוצר כוח שמפיל את השבבים על משטח החיתוך האחורי או על פני השטח לעיבוד. לאחר התנגשות, הם נשברים ויוצרים שבבים בצורת C.
צורה זו של חריץ שבב. בעומק חיתוך בינוני, טווח שבירת השבבים רחב, אפקט שבירת השבבים יציב ואמין, והוא נמצא בשימוש נרחב בייצור. זווית נטייה τ הערך של נקבע בעיקר על ידי החומר של חומר העבודה. בדרך כלל, כאשר חותכים פלדת פחמן בינונית, זה נלקח כ-τ= כאשר חותכים פלדת סגסוגת מ-8 מעלות ל-10 מעלות, על מנת להגביר את עיוות השבב, קח τ= 10 מעלות ~15 מעלות.
עם זאת, במהלך עומקי חיתוך גדולים, בשל הרוחב הקטן של חריץ השבב ליד המשטח החיצוני A של חומר העבודה (ראה איור 11), השבבים מועדים להסתימה ואף לפגוע בקצה החיתוך. לכן, בדרך כלל משתמשים בחיתוך מקביל במקום.
(2) מקביל
עיוות השבב של חריץ שבירת השבב המקביל אינו גדול כמו זה של החריץ המשופע החיצוני, ורוב השבבים נשברים כאשר הם מתנגשים במשטח העיבוד של חומר העבודה.
בעת חיתוך שבבי פלדת פחמן, אפקט שבירת השבבים של חריץ שבירת השבב המקביל דומה בעצם לזה של החריץ החיצוני המשופע, אך יש להגביר מעט את קצב ההזנה כדי להגביר את עיוות הסלסול הנוסף של השבבים.
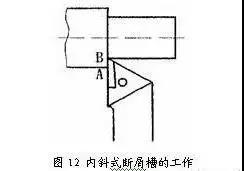
(3) סוג אלכסוני פנימי
חריץ שבירת השבב בנטייה פנימית (ראה איור 12) הוא הרחב ביותר במשטח החיצוני A של חומר העבודה והצר ביותר בקצה הכלי B. כך שהשבבים מסולסלים לעתים קרובות לגלילים קטנים בנקודה B, ולאחר מכן לגלילים גדולים בנקודה B. נקודה A. כאשר זווית הנטייה של קצה החיתוך הראשי מוגדרת ל-3 מעלות ~ 5 מעלות, השבבים נוטים ליצור תלתלים מתמשכים והדוקים. זווית הנטייה בין חריץ השבב המשופע הפנימי לקצה החיתוך הראשי נלקחת בדרך כלל כ-τ= טווח החיתוך של חריץ שבירת השבב המשופע הפנימי עם סליל שבב ארוך והדוק הוא צר למדי מ-8 מעלות ל-10 מעלות , כך שהיישום שלו בייצור אינו נפוץ כמו זה של הסוגים החיצוניים המשופעים והמקבילים, המשמשים בעיקר לפנייה מדויקת או פנייה דיוק למחצה.
ארבע
מספר שיטות נפוצות לשבירת שבבים
1. השתמש במפסק שבבים
כפי שהוזכר קודם לכן, חריץ שבירת השבבים לא רק ממלא תפקיד נוסף בעיצוב השבבים, אלא גם מאפשר שליטה בסלסול והשבירה של השבבים. כל עוד הצורה, הגודל וזווית הנטייה בין חריץ השבב לקצה החיתוך הראשי מתאימים, שבירת שבב היא אמינה. בין אם מדובר בכלי מסוג ריתוך או בכלי מסוג מהדק מכונה, הוא יכול לשמש ככלי מסוג ליטוש מחדש או ככלי מסוג שאינו ליטוש מחדש.
על מנת להתאים לטווחים שונים של כמויות חיתוך. ישנם צורות וגדלים שונים של חריצי שבבים על הלהב הניתן לאינדקס מסגסוגת קשה, שקל לבחור וחסכוני. שיטה זו היא השיטה המועדפת והנפוצה ביותר בעיבוד חיתוך.
החיסרון הוא שהקביעה של פרמטרים גיאומטריים סבירים של כלי החיתוך מוגבלת על ידי דרישות שבירת שבבים.
2. שימוש במפסק שבבים
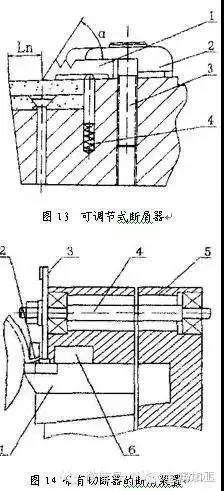
ישנם שני סוגים של שוברי שבבים: קבועים ומתכווננים. איור 13 מציג את מפסק השבבים המתכוונן בכלי הסיבוב.
התקן לוחית מגן שבב 1 על משטח החיתוך הקדמי של כלי הסיבוב. כאשר שבבים זורמים החוצה לאורך החלק הקדמי של הכלי, הם מתכופפים ונשברים עקב התנגדות לוחית מגן השבבים 1. הפרמטרים Ln ויכולים להיות מתוכננים ומותאמים לפי הצורך כדי להבטיח שבירת שבבים יציבה ואמינה בתנאי חיתוך נתונים. שחררו את בורג 3, ותחת פעולת הקפיץ 4, ניתן להרים את לוחית מגן השבב 1 ולוחית הלחץ 2 יחד, מה שמקל על כוונון לוחית מגן השבב ועל סיבוב והחלפה מהירים של הלהב. סוג זה של מפסק שבבים משמש בדרך כלל בכלי חיתוך של כלי מכונות גדולים ובינוניים.
3. שימוש במכשירים לשבירת שבבים
ישנם סוגים רבים של התקנים לשבירת שבבים, אשר בדרך כלל ניתן לחלק לסוגים מכניים, הידראוליים וחשמליים. למכשירי שבירת שבבים יש עלויות גבוהות, אך הם יציבים ואמינים, ובדרך כלל משתמשים בהם רק בקווים אוטומטיים. איור 14 הוא דיאגרמה סכמטית של התקן לשבירת שבבים עם חותך המשמש בכלי סיבוב. במהלך הסיבוב, השבבים זורמים החוצה דרך ערוץ מנחה השבב 2 ונחתכים בכוח על ידי חותך הדיסק 3 המסתובב ברציפות. לאחר מכן השבבים החתוכים נפלטים מערוץ פריקת השבבים 6. החותך מונע על ידי גל הינע 4. איור 1 מציג כלי המפנה.
4. שיטת השימוש בחריצים מראש על פני השטח של חומר העבודה
לפי הקטרים השונים של חומר העבודה, חריץ אחד או כמה נחתכים מראש לאורך הכיוון הצירי של חומר העבודה על פני השטח המעובדים, עם עומק מעט נמוך יותר מעומק החיתוך, כך שהשבבים החתוכים יוצרים קטע חלש ונשבר. זה מבטיח שבירת שבב אמינה מבלי להשפיע על החספוס של פני השטח המעובדים של חומר העבודה. גם בעת עיבוד חומרים בעלי קשיחות גבוהה, אפקט שבירת השבבים עדיין טוב מאוד. לדוגמה, בקימום מדויק של חומרי עבודה בעלי קשיחות גבוהה (כגון 40Cr), כאשר קשה לשבור שבבים בשיטות אחרות, ניתן לשלוף חריצים אורכיים על פני השטח המעובדים לפני הקדום. שיטה זו יכולה להדגים את היתרונות הייחודיים שלה.
5. שינוי פרמטרי גיאומטריית הכלי והתאמת פרמטרי חיתוך
מעיקרון שבירת השבב שהוזכר קודם לכן, ניתן להסיק כי הפחתת זווית גריפה של הכלי; הגדל את זווית הסטייה העיקרית; שחיקה שליליות שליליות על קצה החיתוך הראשי; הפחת את מהירות החיתוך; הגדלת קצב ההזנה ושינוי הצורה של קצה החיתוך הראשי יכולים לקדם שבירת שבבים. עם זאת, שימוש בשיטות אלה לשבירת שבבים מביא לעיתים קרובות לכמה השלכות שליליות, כגון ירידה בתפוקה, הידרדרות באיכות משטח העבודה וכוח חיתוך מוגבר. שיטה זו משמשת לעתים רחוקות בקווים אוטומטיים ולעיתים משמשת רק כאמצעי עזר לשבירת שבבים.
בנוסף, השימוש בנוזל חיתוך יכול להפחית את הפלסטיות והקשיחות של שבבים, והוא גם מועיל לשבירת שבבים. הגדלת לחץ נוזל החיתוך יכולה לקדם טוב יותר שבירת שבב, ושיטה זו משמשת לעתים בעיבוד חורים.


